Qualität und Prüfung für jede Walze
Zertifiziertes Schweißen, Maß- und Rundlaufprüfung, KMG-Messung und Werkstoffzeugnisse nach EN 10204 3.1. Jede Walze verlässt uns mit den Dokumenten, die belegen, dass sie Ihrer Zeichnung entspricht.
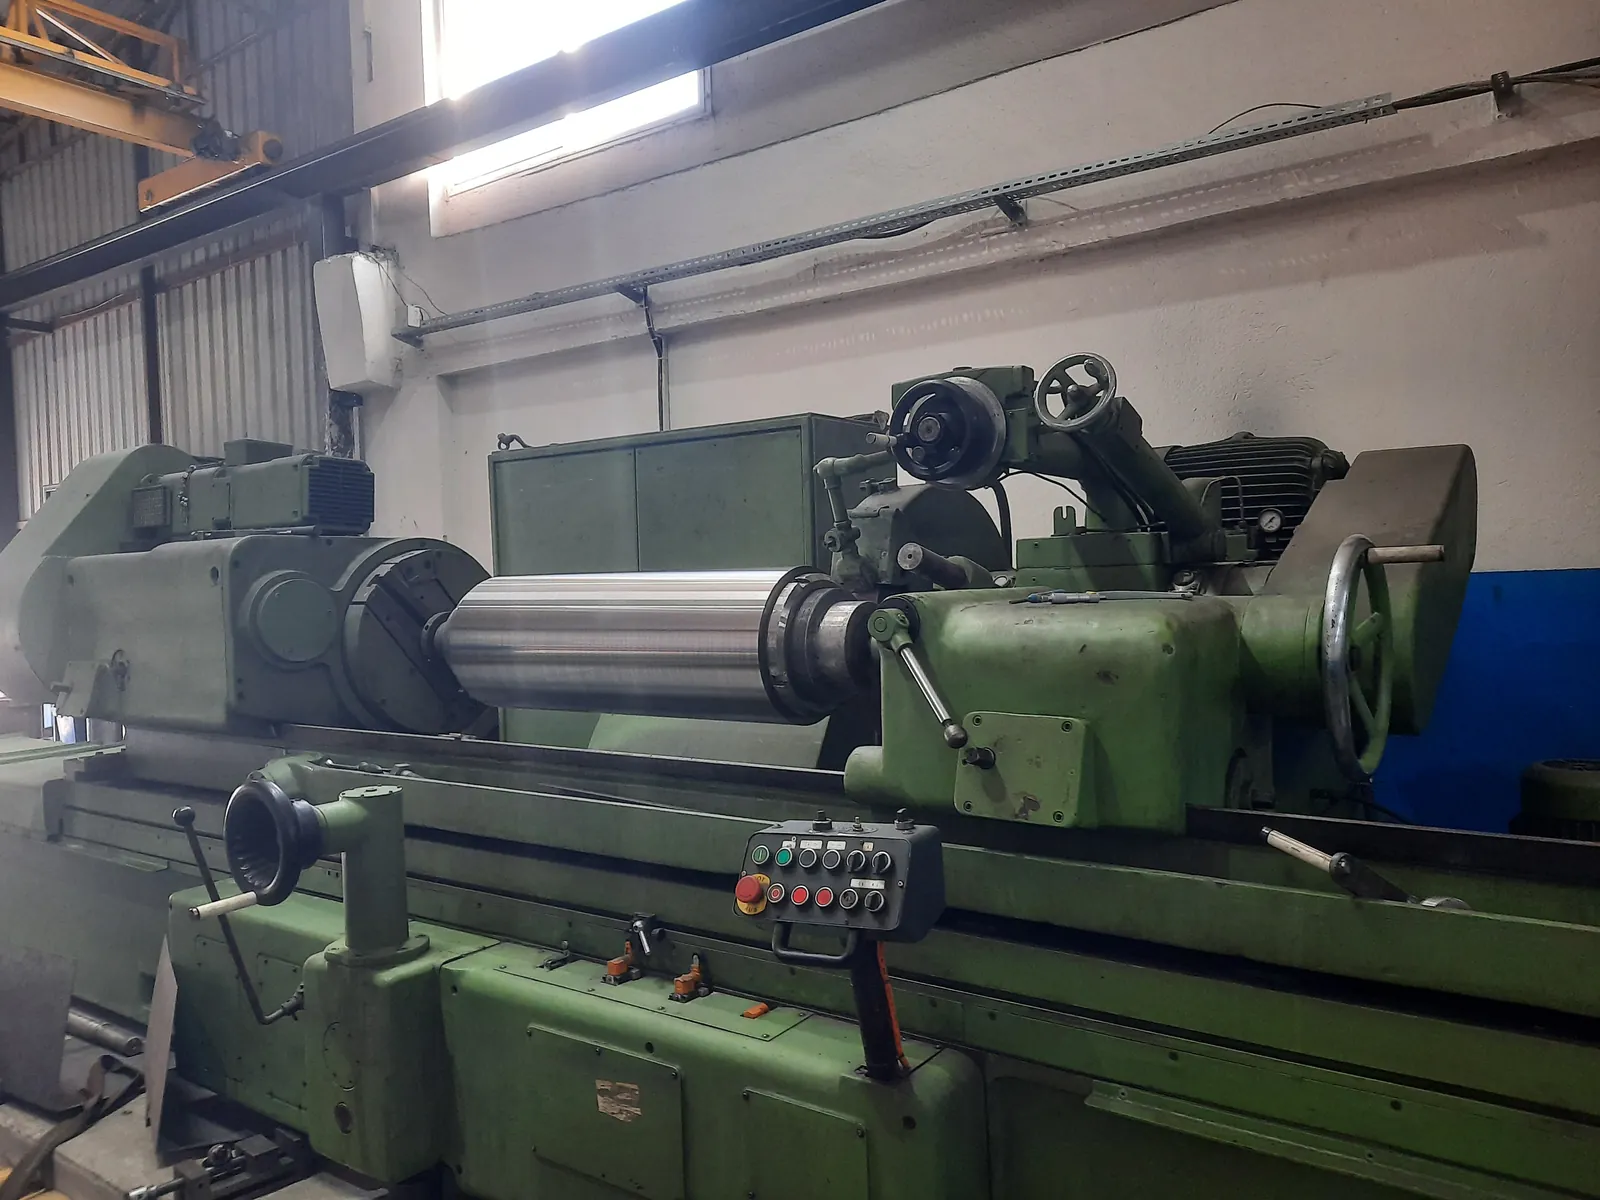
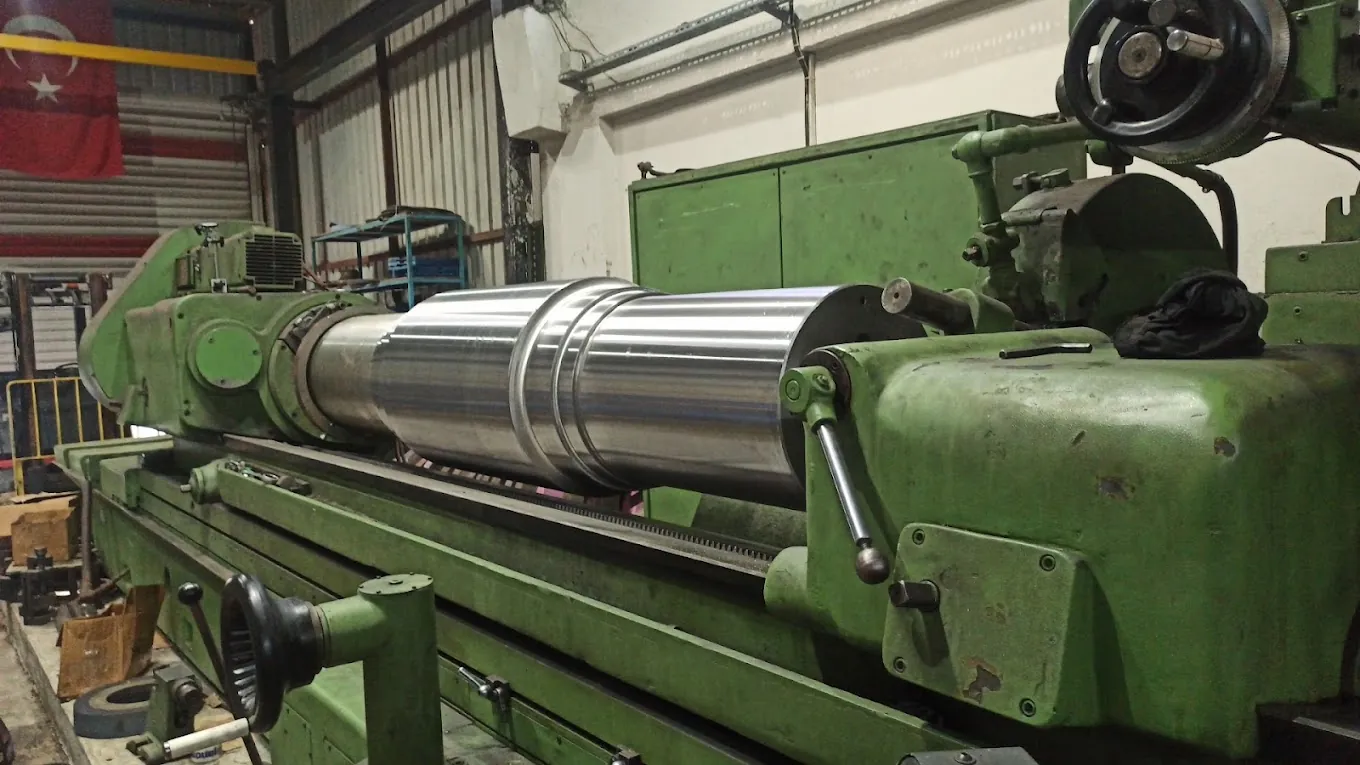
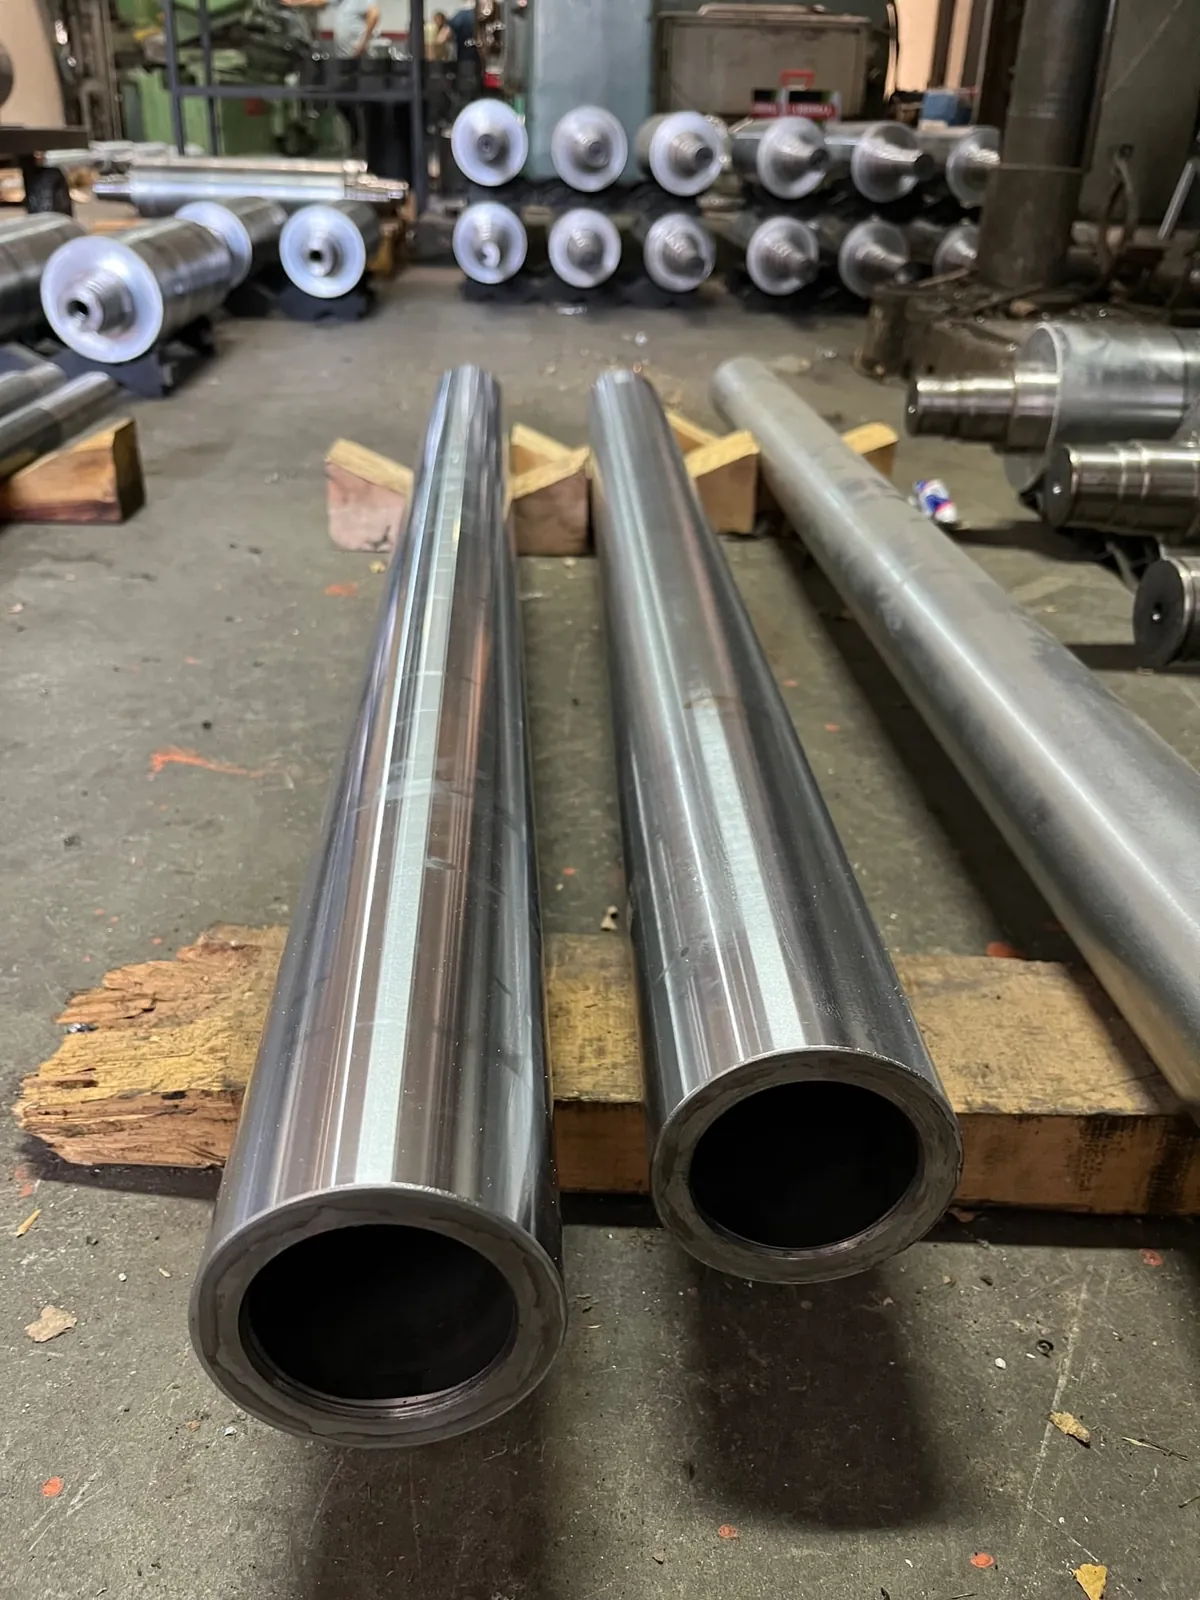
Qualität beginnt an der Maschine
Unsere Zertifikate
ISO 9001:2015
Qualitätsmanagementsystem für Angebot, Fertigung, Prüfung und Lieferung.
EN 1090-1 WPK
Werkseigene Produktionskontrolle für geschweißte Stahlbauteile.
EN 1090-2 EXC3
Ausführungsklasse 3 für geschweißten Stahl, die Klasse für anspruchsvolle Tragwerke.
ISO 3834-2
Umfassende Qualitätsanforderungen an das Schmelzschweißen, mit Schweißern qualifiziert nach EN ISO 9606-1.
Was wir prüfen, bevor eine Walze das Werk verlässt
Jede Walze wird vor dem Verpacken anhand ihrer Zeichnung geprüft. Die Prüfungen hängen vom Walzentyp und Ihrer Spezifikation ab und umfassen typischerweise:
- Durchmesser, Längen und Lagerzapfenmaße
- Rundlauf von Ballen und Lagerzapfen, bis 0,01 mm bei geschliffenen Walzen
- Oberflächenrauheit (Ra) an geschliffenen und verchromten Flächen
- Schichtdicke und Härte, sofern vorgegeben
- KMG-Messung für eng tolerierte Merkmale
- Restunwucht nach dem Wuchten
- Sicht- und ZfP-Prüfung der Schweißnähte, sofern vorgegeben
Dokumente zu Ihrer Walze
Teilen Sie uns mit, welche Dokumente Ihre Qualitätsabteilung benötigt. Standarddokumente liegen jedem Auftrag bei, weitere auf Anfrage.
| Werkstoffzeugnisse | EN 10204 3.1 bei jedem Auftrag, 3.2 auf Anfrage |
|---|---|
| Maßprotokoll | Hauptmaße im Abgleich mit der Zeichnung |
| Rundlaufprotokoll | Rundlauf von Ballen und Lagerzapfen |
| Oberflächenprotokoll | Rauheits- und Schichtdaten, sofern vorgegeben |
| Schweißdokumente | WPS und Schweißerqualifikationen auf Anfrage |
| ZfP-Berichte | Sofern vorgegeben (z. B. UT, MT, PT) |
| Wuchtprotokoll | Auf Anfrage |
Qualität in jedem Schritt
Zeichnungsprüfung
Anforderungen, Toleranzen und Dokumente werden vor Fertigungsbeginn bestätigt.
Werkstoffprüfung
Werkstoffgüten werden anhand der Zeugnisse nach EN 10204 geprüft, mit Chargenrückverfolgbarkeit.
Schweißaufsicht
Zertifizierte Verfahren und qualifizierte Schweißer nach EN 1090 und ISO 3834-2.
Prüfungen während der Fertigung
Maße und Rundlauf werden zwischen Drehen, Schleifen und Beschichten geprüft.
Endprüfung
Vollständige Prüfung gegen die Zeichnung, mit KMG und ZfP, sofern vorgegeben.
Dokumentation
Protokolle und Zeugnisse werden mit der Walze verpackt und digital übermittelt.
Fragen zur Qualität
Welche Zertifikate haben Sie?
ISO 9001:2015, EN 1090-1 werkseigene Produktionskontrolle, EN 1090-2 EXC3 und ISO 3834-2, mit Schweißern qualifiziert nach EN ISO 9606-1.
Liefern Sie Werkstoffzeugnisse?
Ja. Zeugnisse nach EN 10204 3.1 bei jedem Auftrag, Zeugnisse 3.2 auf Anfrage.
Messen Sie den Rundlauf?
Ja. Der Rundlauf von Ballen und Lagerzapfen wird gemessen und protokolliert, bis 0,01 mm bei geschliffenen Walzen.
Können Sie ZfP-Berichte liefern?
Ja. Zerstörungsfreie Prüfungen wie Ultraschall-, Magnetpulver- oder Farbeindringprüfung werden auf Vorgabe durchgeführt und dokumentiert.
Dokumentierte Qualität für europäische Einkäufer
Für europäische Einkäufer, die Walzen in der Türkei beziehen, ist dokumentierte Qualität ebenso wichtig wie der Preis. Unser Qualitätssystem teilen wir mit Nika Steelworks. Es ist nach ISO 9001:2015 zertifiziert, das Schweißen nach EN 1090-2 EXC3 und ISO 3834-2.
Präzision beginnt in der Fertigung: Walzen werden auf 0,01 mm Rundlauf und Ra 0,2 µm geschliffen und dynamisch gewuchtet. Die Prüfung bestätigt es, die Dokumente belegen es. Unsere Ausrüstung finden Sie im Maschinenpark, oder teilen Sie uns mit, welche Dokumentation Sie benötigen.
Rückverfolgbarkeit
Jede Stahlgüte einer Walze wird beim Wareneingang anhand ihres Werkstoffzeugnisses geprüft, Schmelzennummern werden auf Wunsch durch die Fertigung verfolgt. Für geschweißte Walzen stehen Schweißanweisungen (WPS) und Schweißerqualifikationen für Ihre Qualitätsdokumentation bereit.
Prüfung zwischen den Arbeitsschritten
Bei Walzen, die mehrere Prozesse durchlaufen, etwa Schweißen, Drehen, Schleifen, Verchromen und Wuchten, wird zwischen den Schritten geprüft, nicht nur am Ende. So wird ein Fehler erkannt, solange er sich noch korrigieren lässt, und nicht erst, wenn die Walze verchromt oder belegt ist.
Abnahme durch Dritte
Wenn Ihr Projekt eine Abnahme durch Dritte oder Zeugenprüfungen erfordert, teilen Sie uns das bei der Anfrage mit. Wir planen Haltepunkte in der Fertigung und stimmen uns mit Ihrem Prüfer ab, damit Prüfungen die Lieferung nicht verzögern.
Was wir vor der Fertigung klären
Vor Fertigungsbeginn stimmen wir die Prüf- und Dokumentationsanforderungen mit Ihnen ab: welche Maße kritisch sind, welche Rundlauf- und Oberflächenwerte gelten, welche ZfP-Verfahren gefordert sind und welche Zeugnisse die Lieferung begleiten müssen. Wer das zu Beginn klärt, erlebt bei der Lieferung keine Überraschungen.