Parco macchine per grandi rulli e rulli di precisione
Tornitura, rettifica, cromatura dura ed equilibratura fino a Ø3.200 mm × 6.000 mm, più levigatura interna fino a Ø550 × 6.000 mm. Tutto ciò che serve a un rullo tra il grezzo d'acciaio e il pezzo finito pronto da installare.
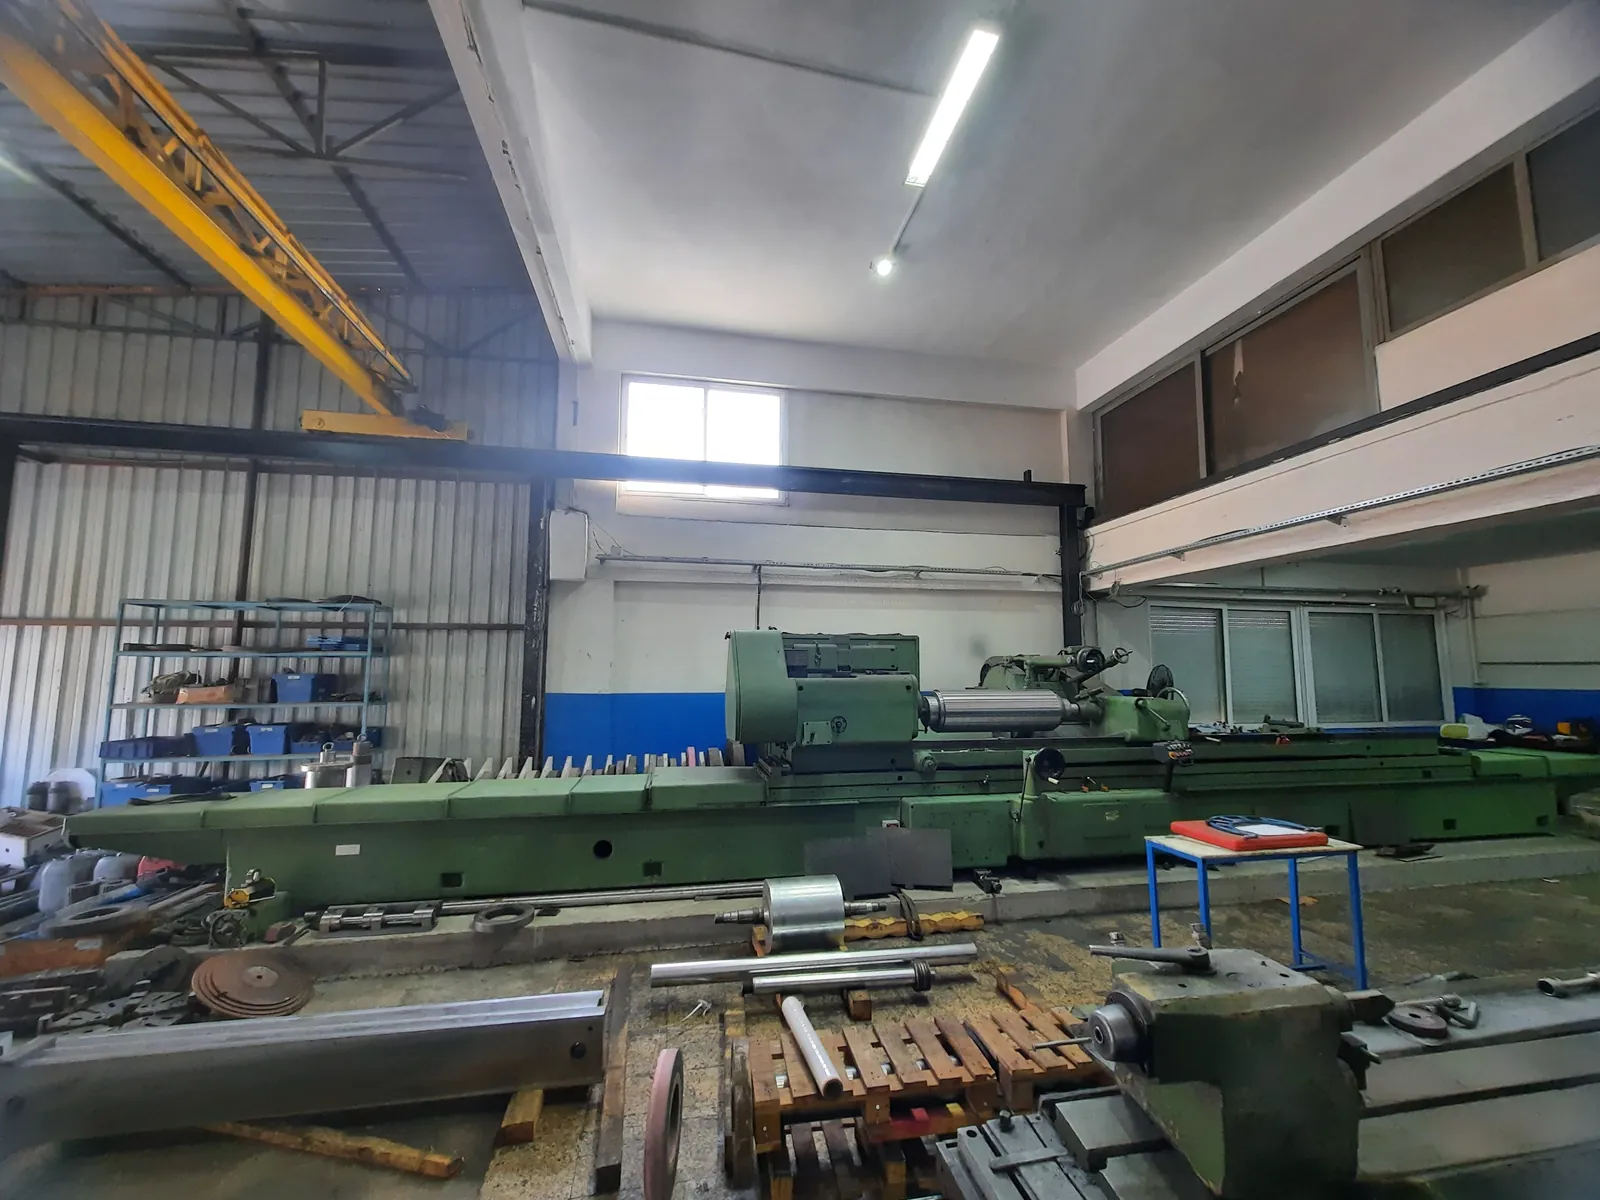
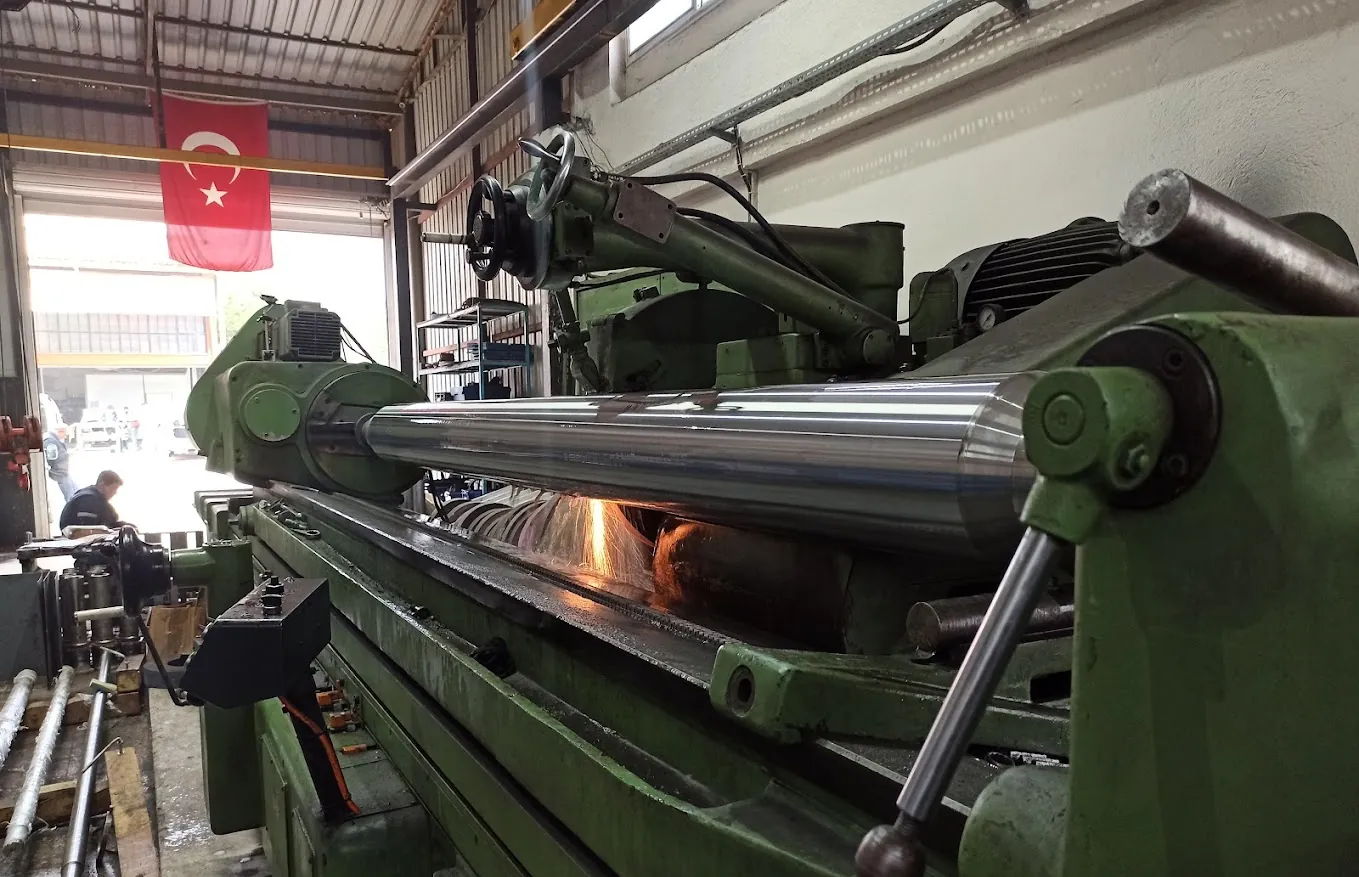
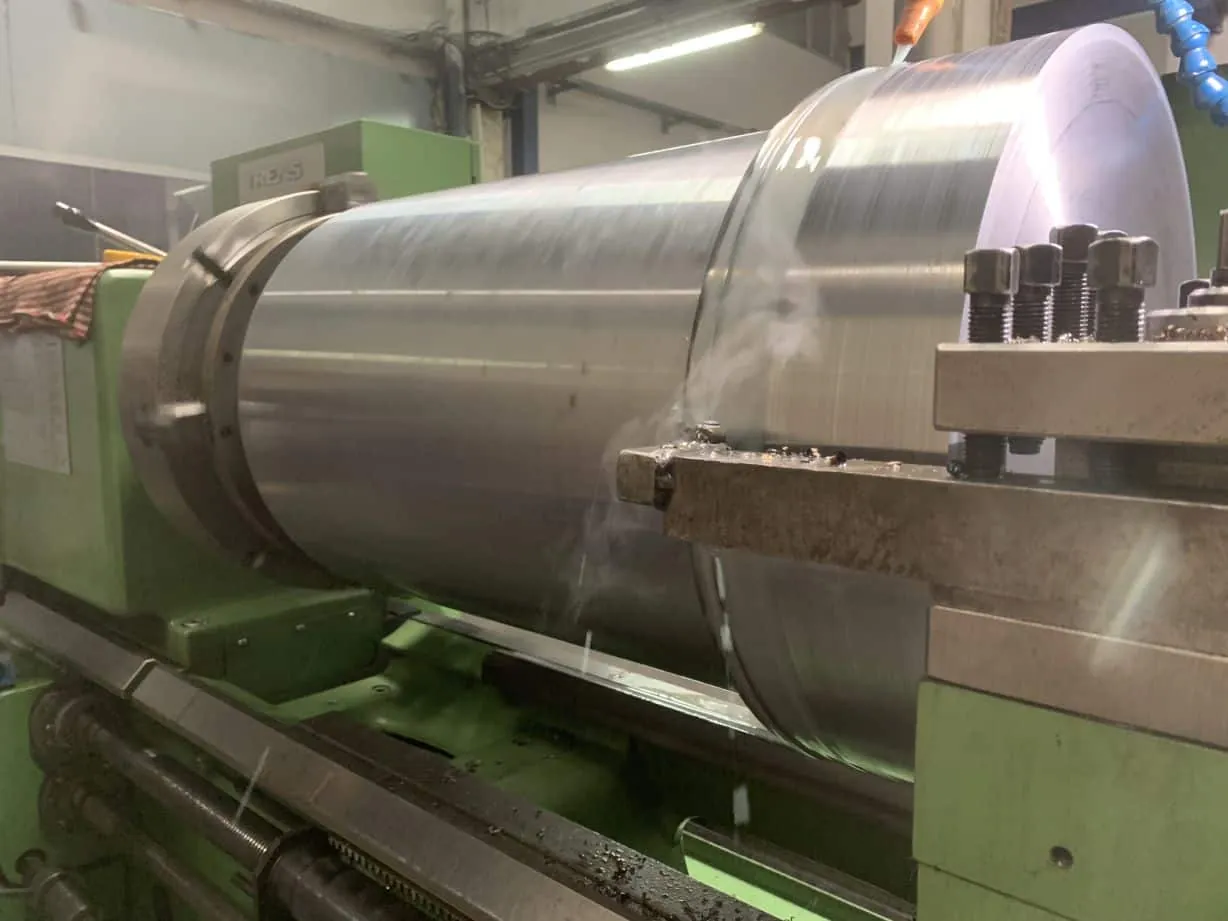
Torni pesanti, rettificatrici per rulli e celle di tornitura CNC
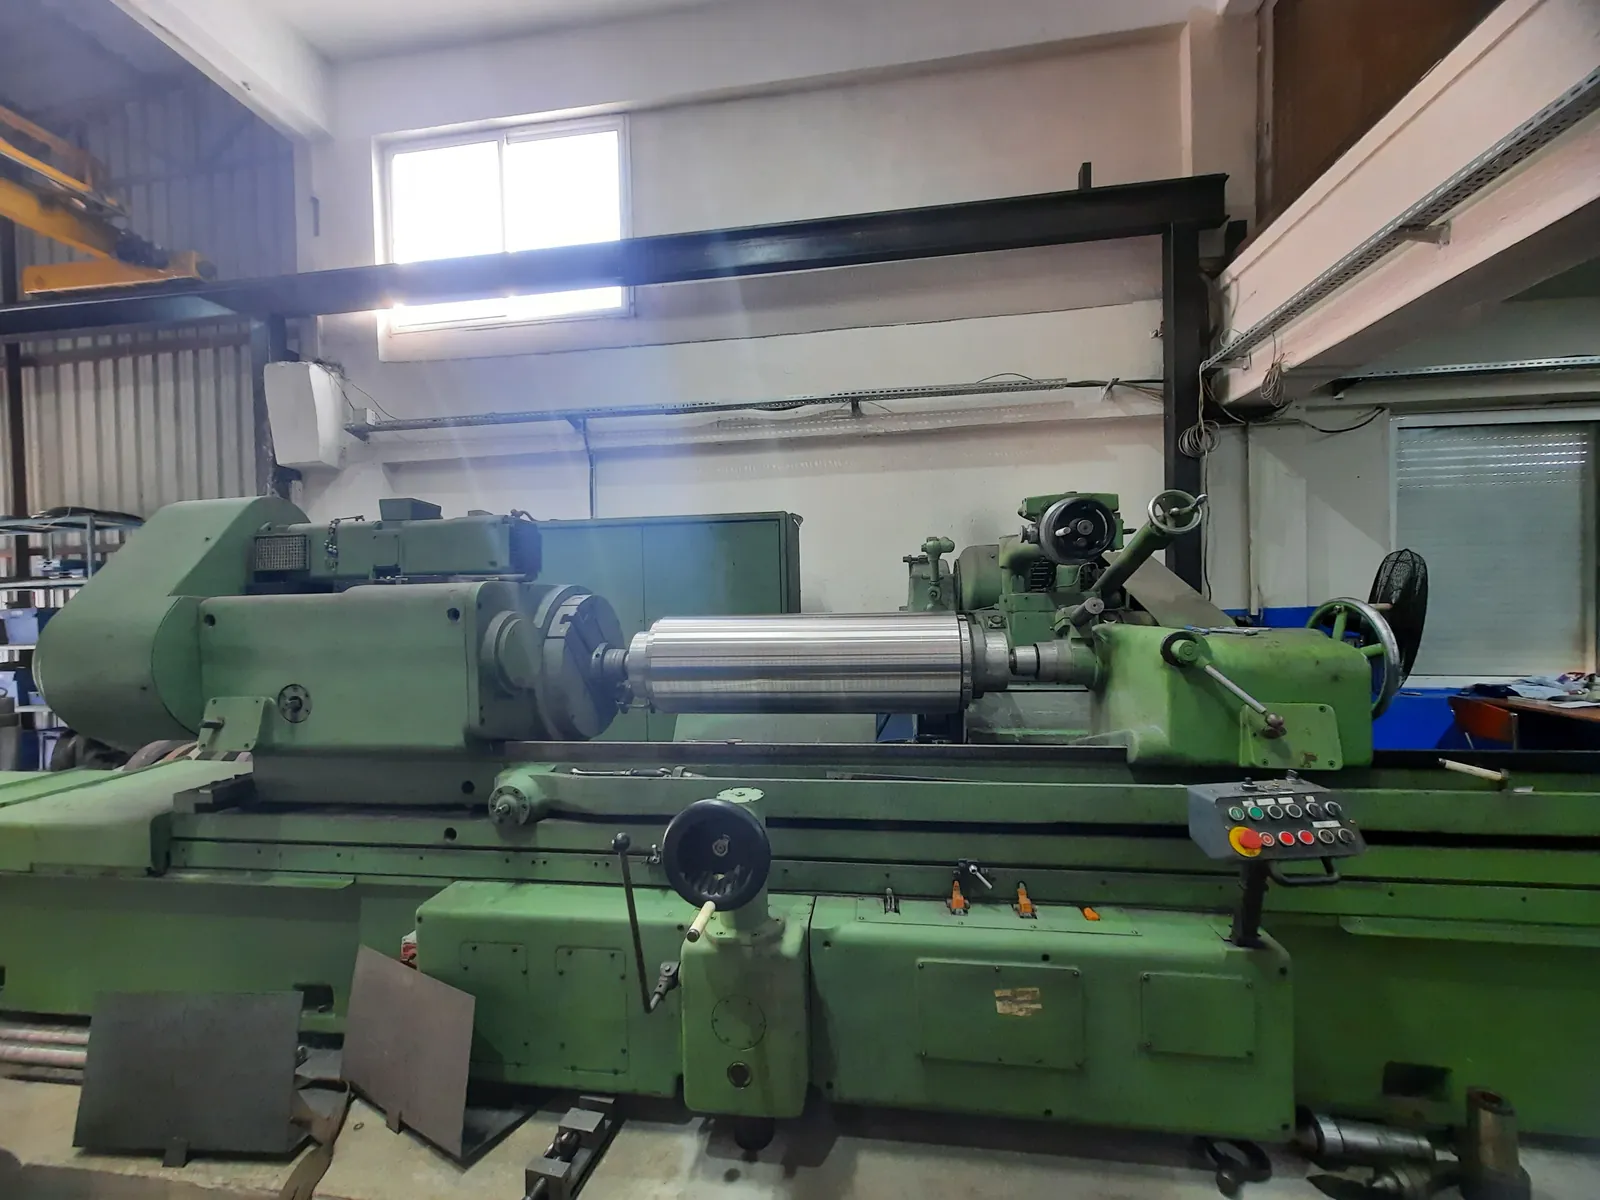
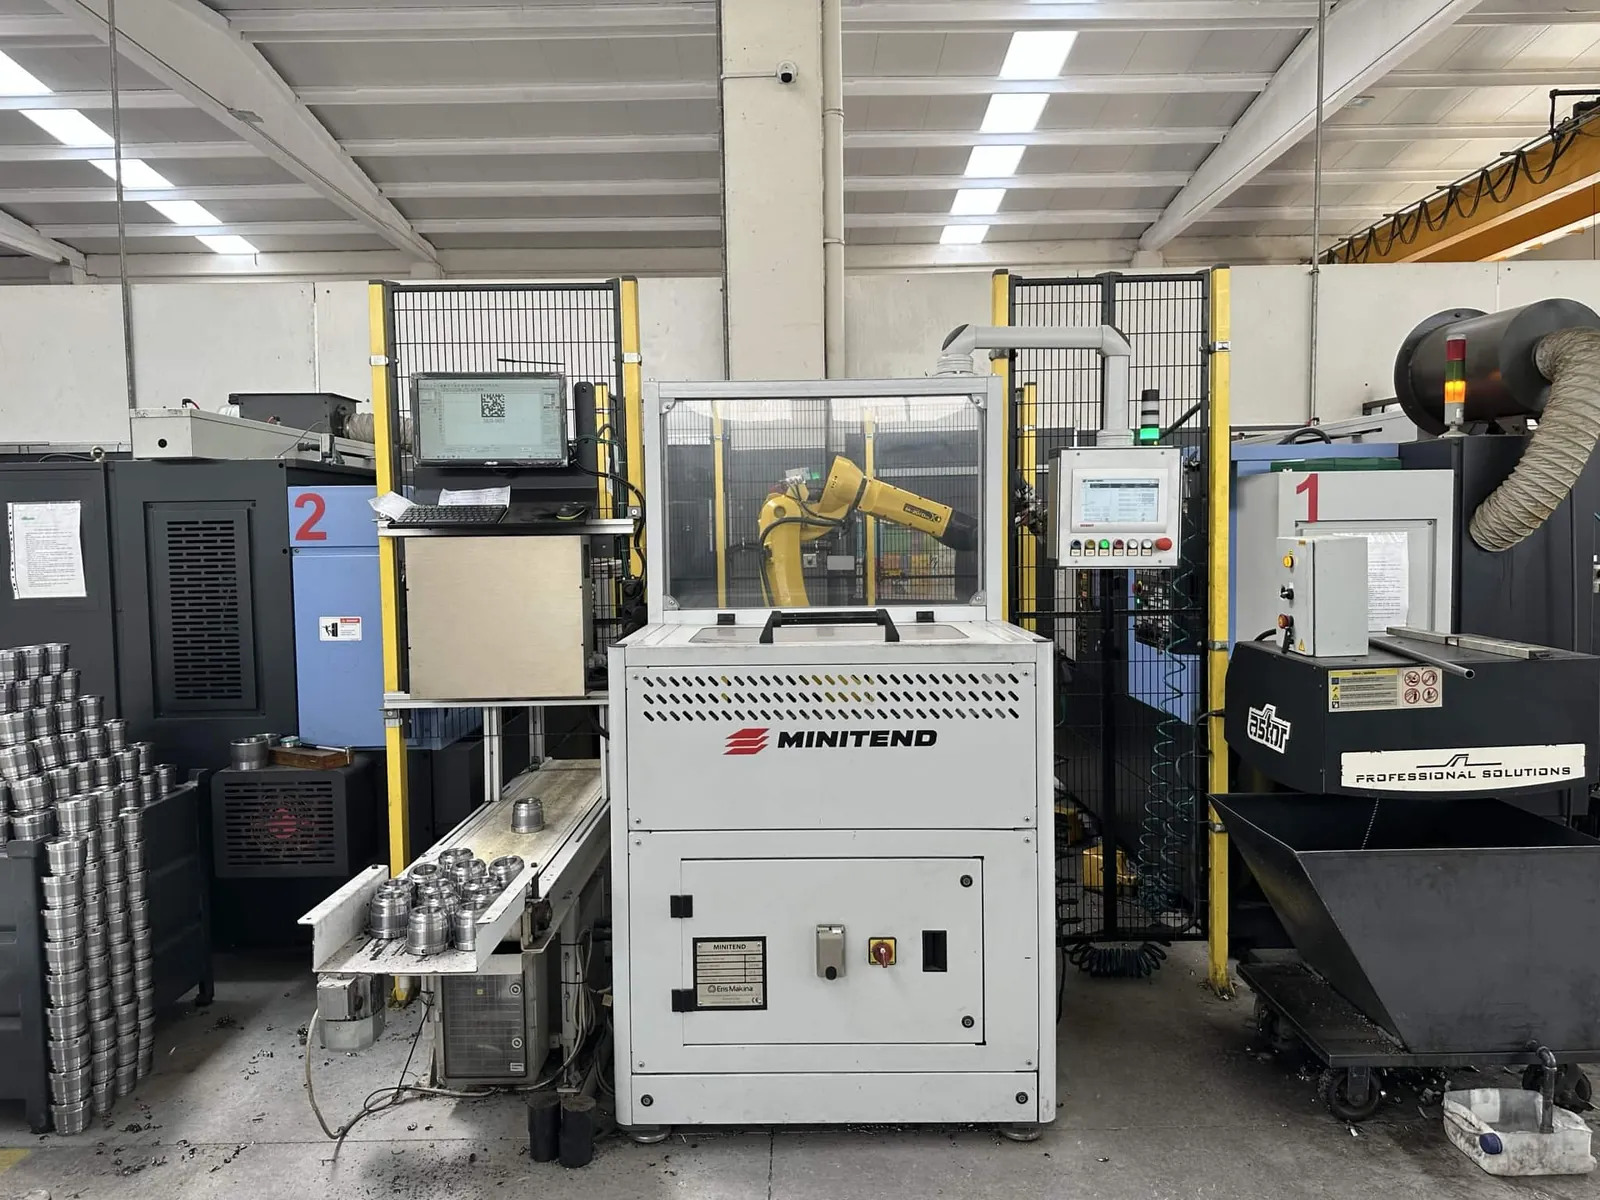
I grandi rulli vengono torniti sul nostro tornio pesante, rettificati tra le punte su rettificatrici cilindriche a banco lungo e rifiniti nelle linee di cromatura e levigatura. I pezzi di serie lavorano su centri di tornitura CNC, tra cui una cella caricata da robot.
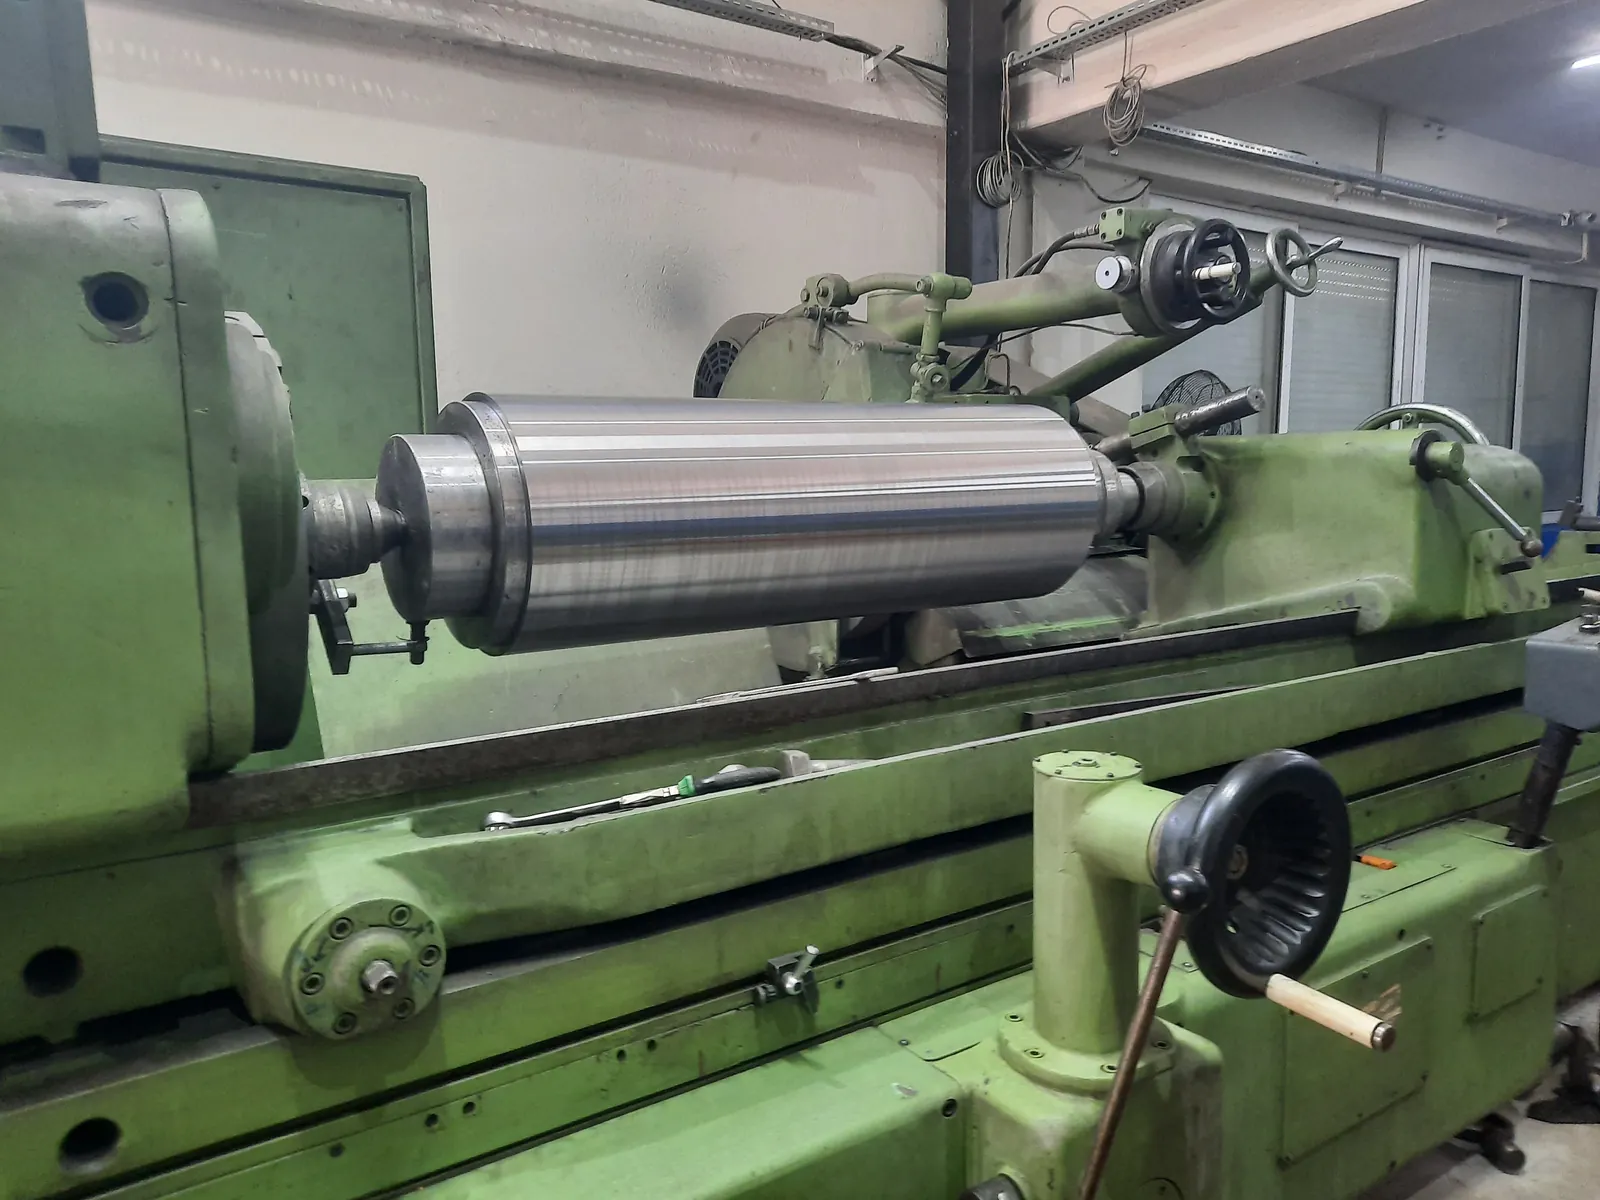
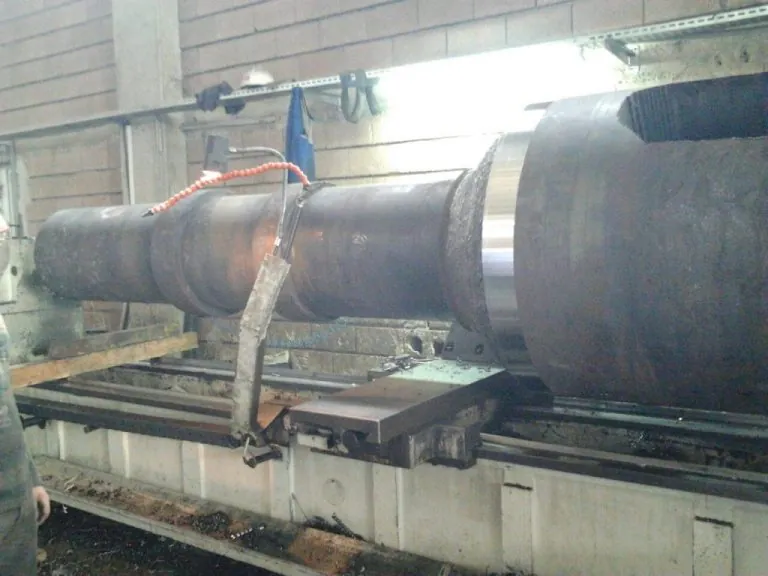
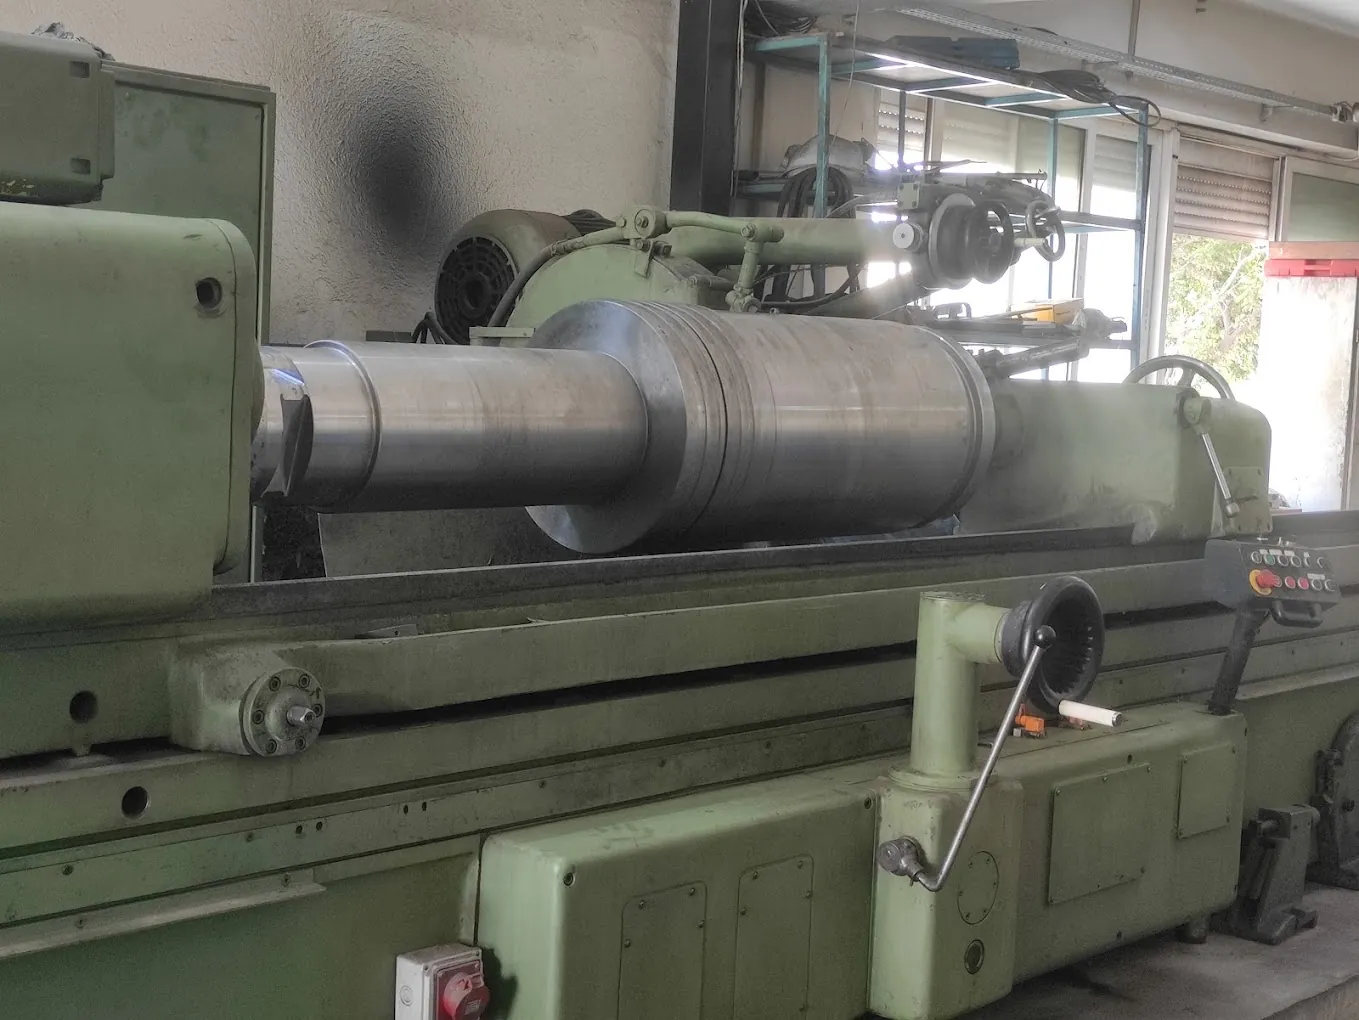
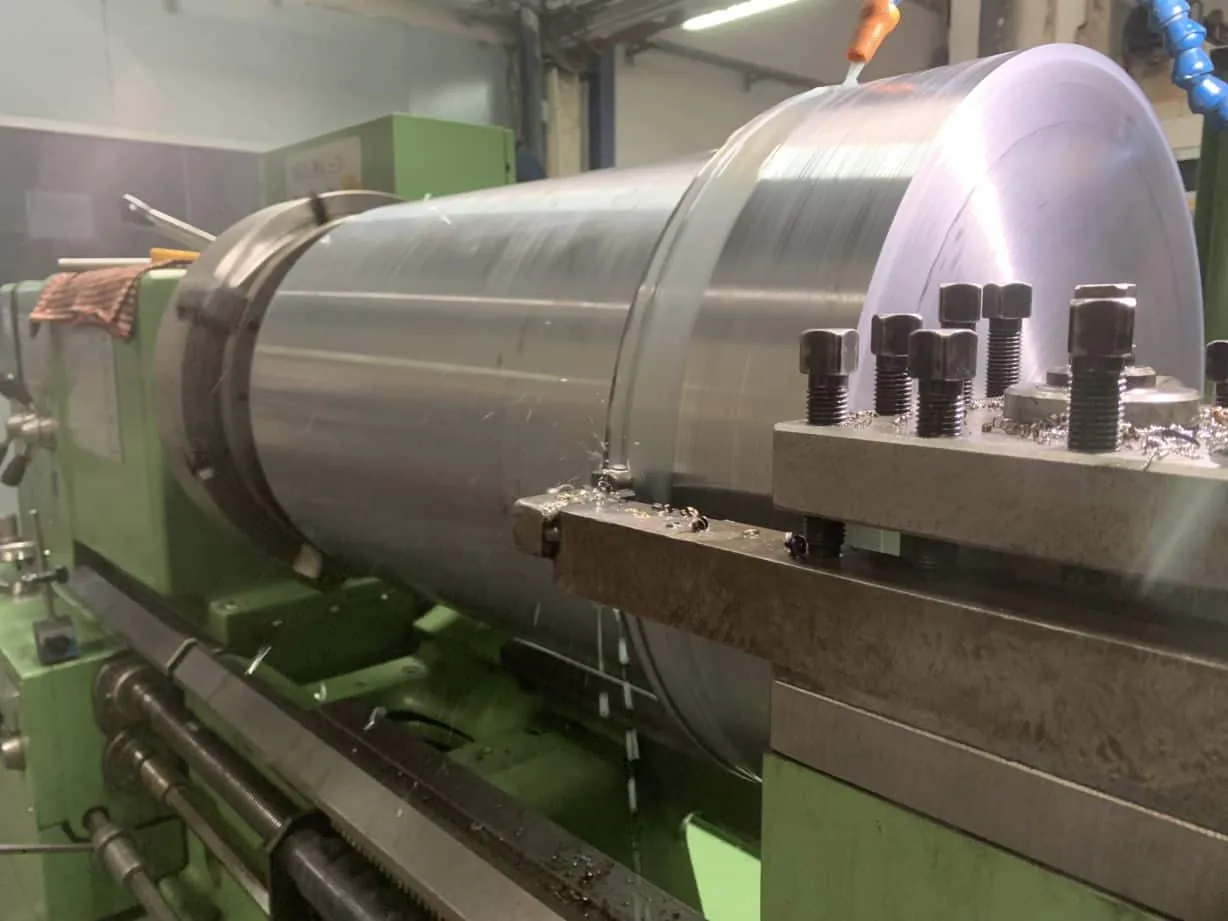
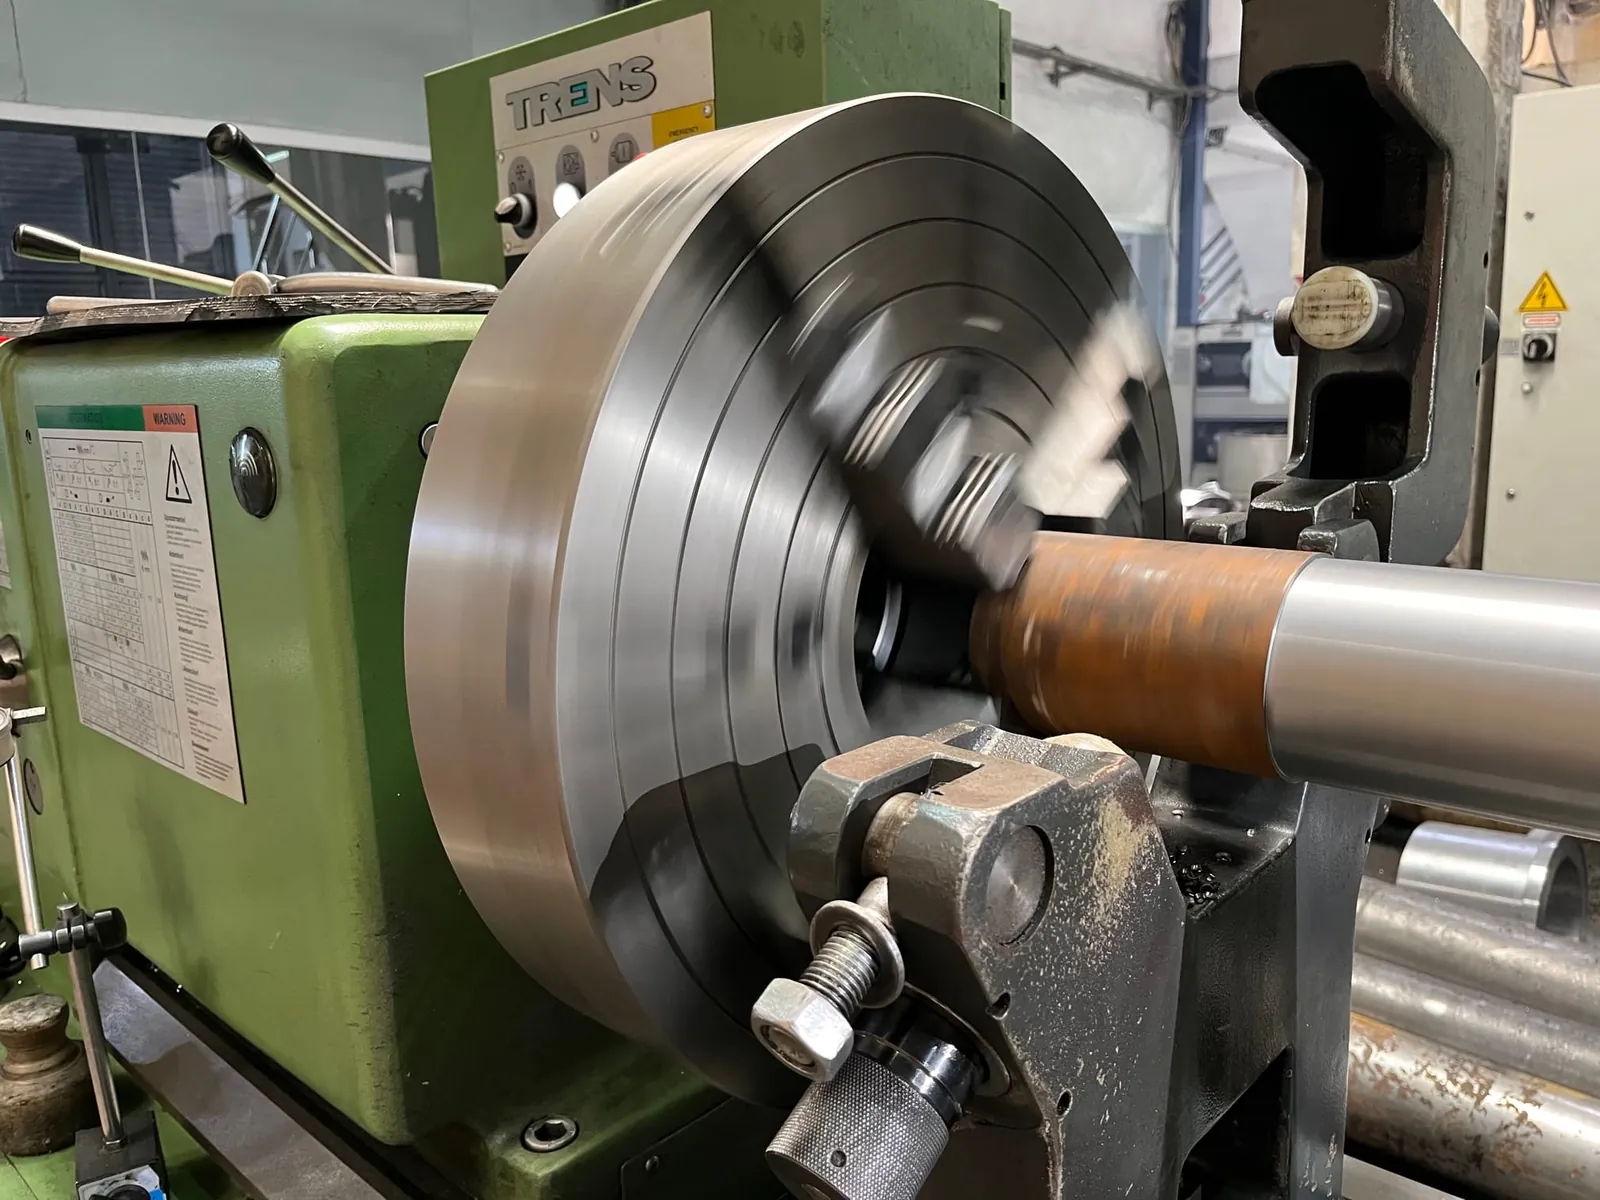
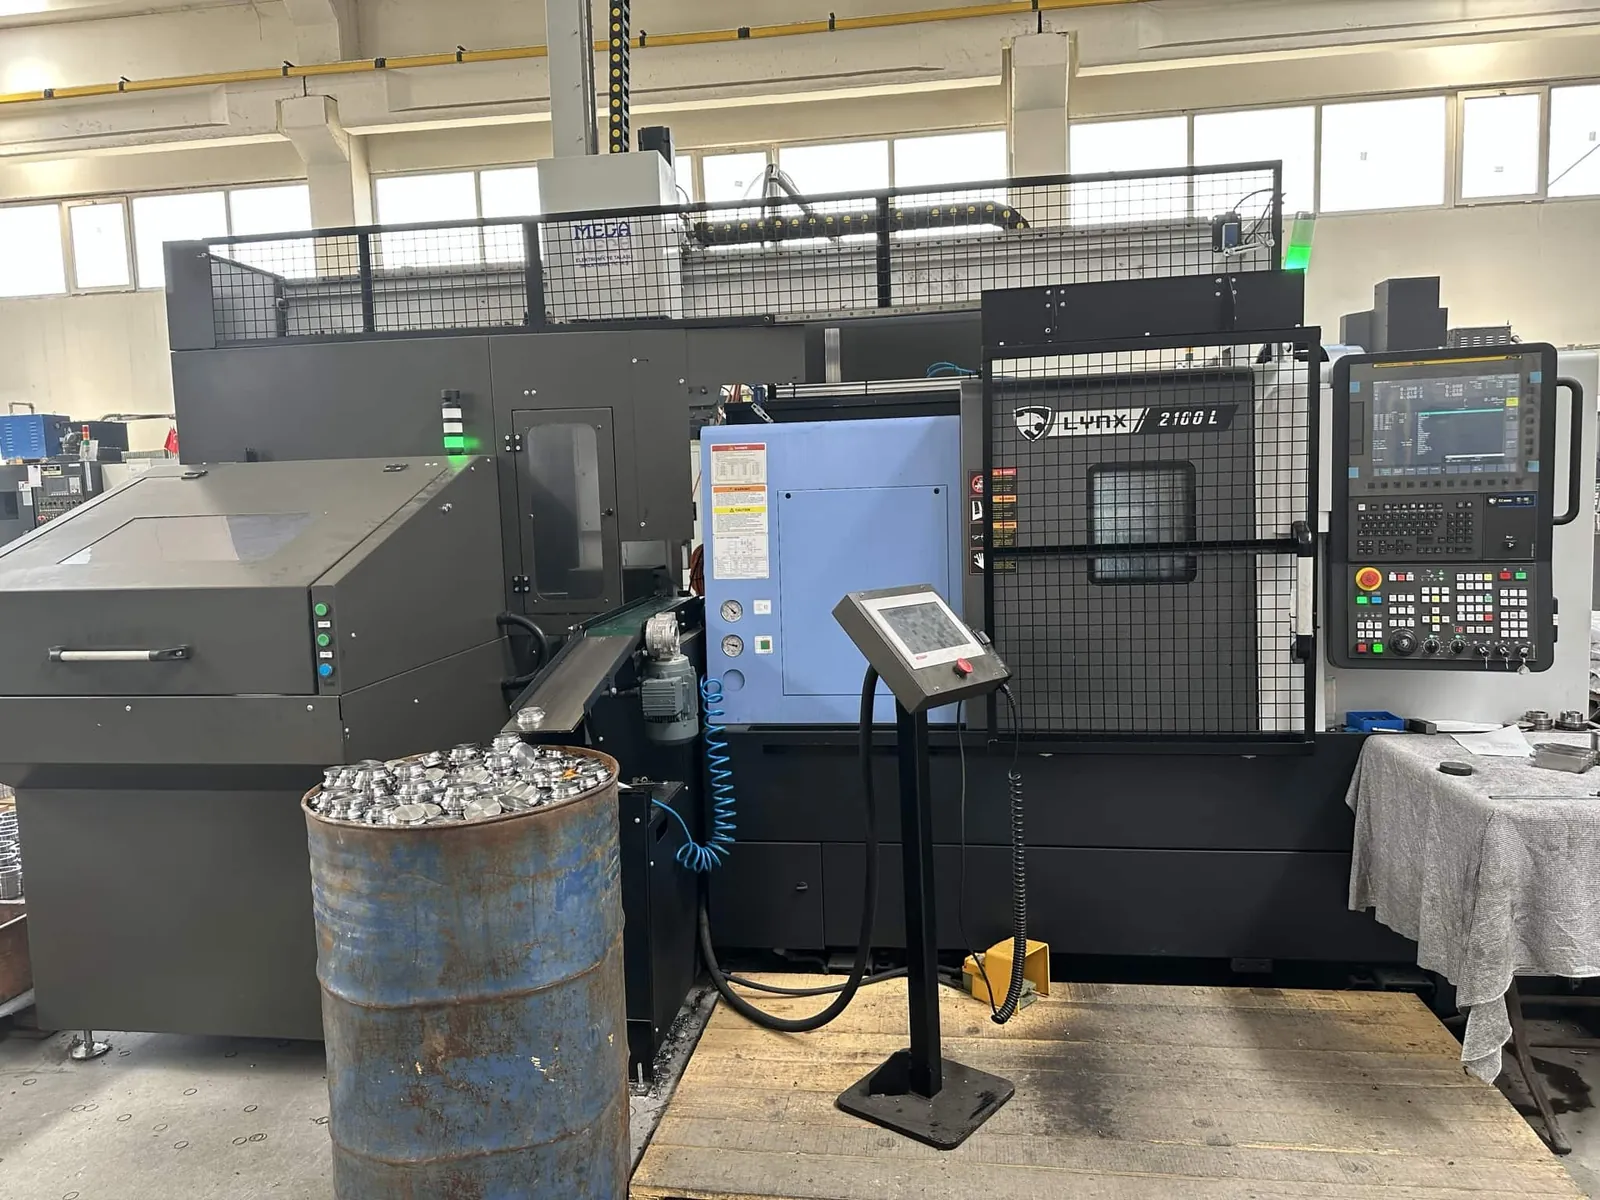
Tornitura pesante fino a Ø3.200 mm e 12 tonnellate
Ogni rullo inizia su un tornio. Il nostro tornio pesante a Pınarbaşı, İzmir lavora corpi rullo e mantelli di tamburi fino a 3.200 mm di diametro e 6.000 mm di lunghezza, con pesi fino a 12 tonnellate. I grandi tamburi vengono serrati sul piattello o nel mandrino e torniti per fasi, con sovrametallo per la rettifica quando il disegno lo richiede.
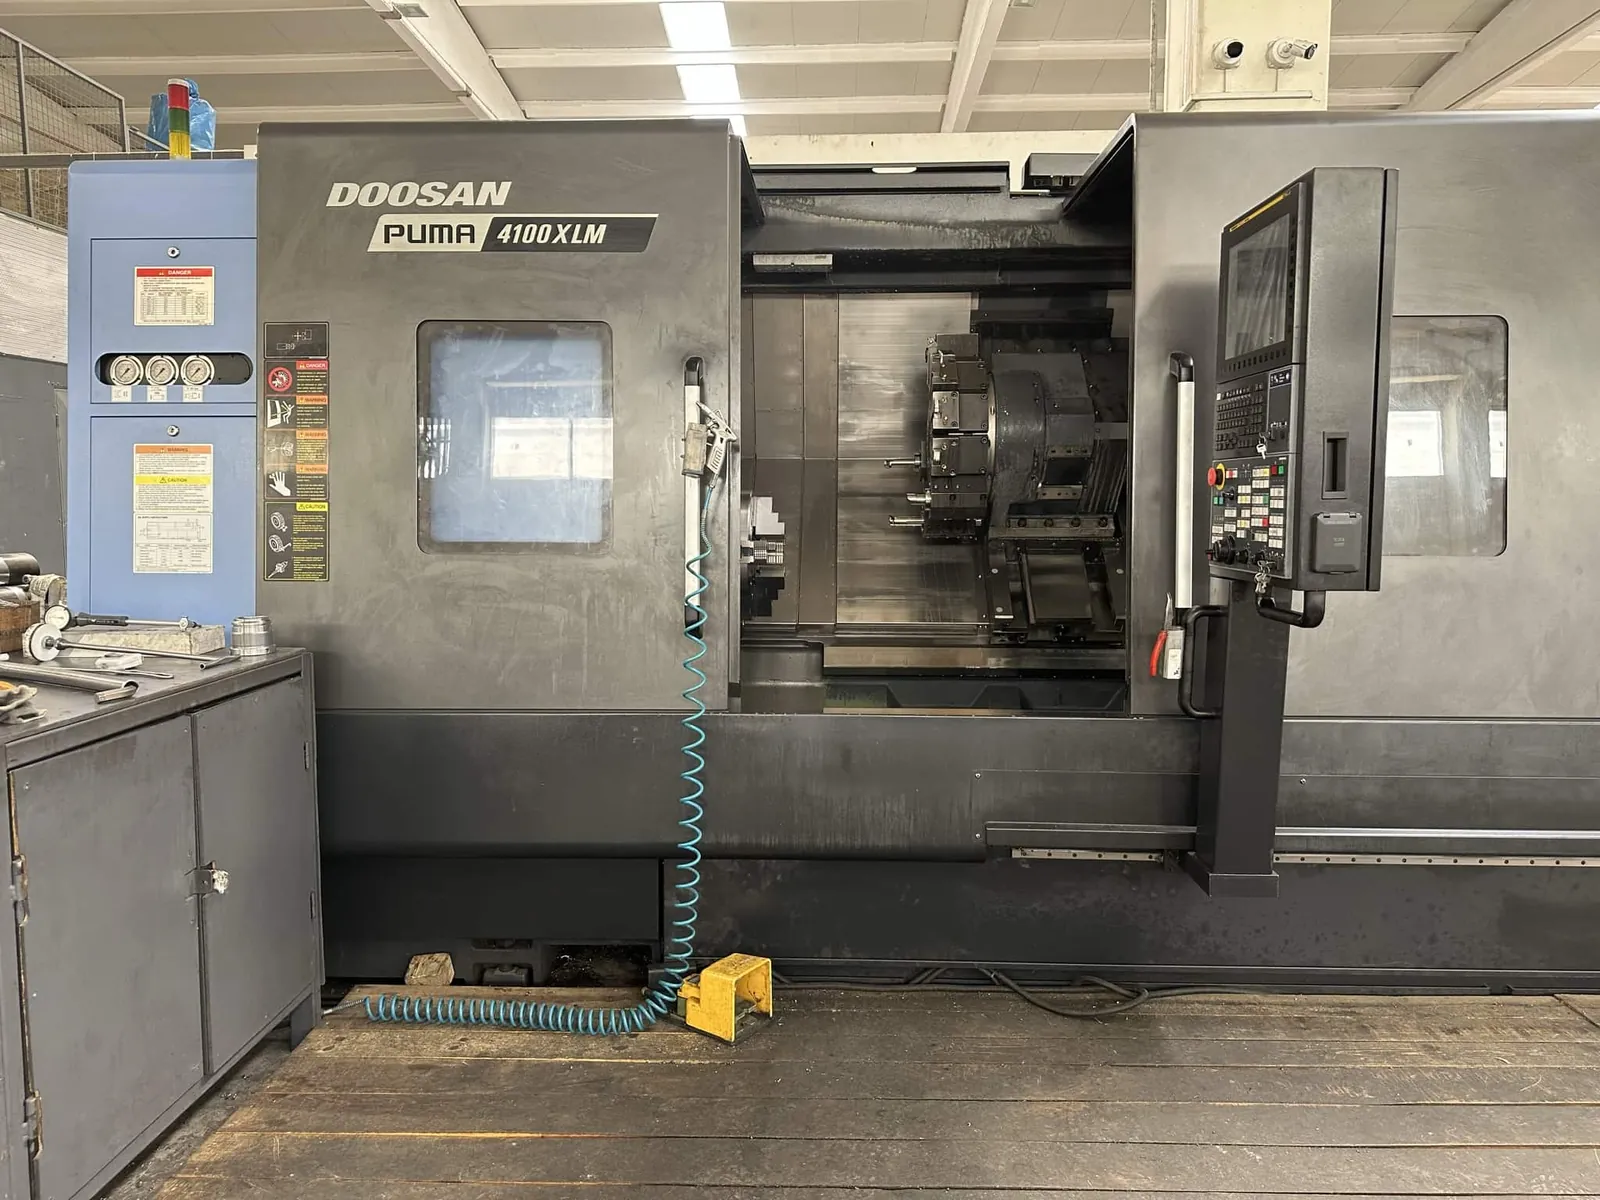
Per alberi, perni, mozzi e rulli di serie usiamo centri di tornitura CNC, tra cui un Doosan Puma 4100XLM e una cella di tornitura caricata da robot per lotti ripetuti senza carico manuale.
- Mantelli di rulli, corpi tamburo, dischi frontali e mozzi
- Lunghi alberi per rulli con perni a gradini e sedi cuscinetti
- Tornitura in serie di rulli portanti, manicotti e supporti
Rettifica rulli fino a Ø3.200 mm, a 0,01 mm e Ra 0,2 µm
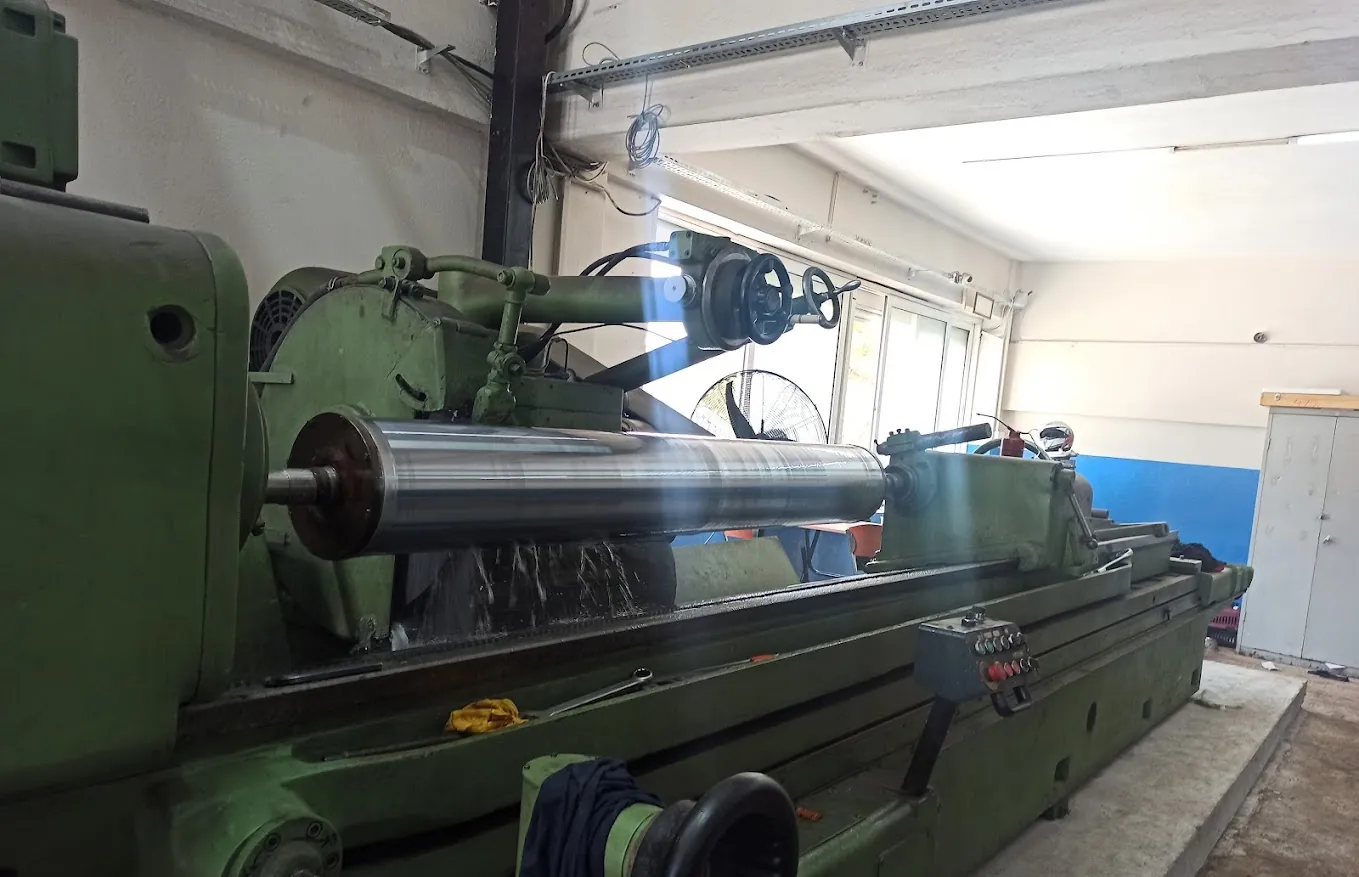
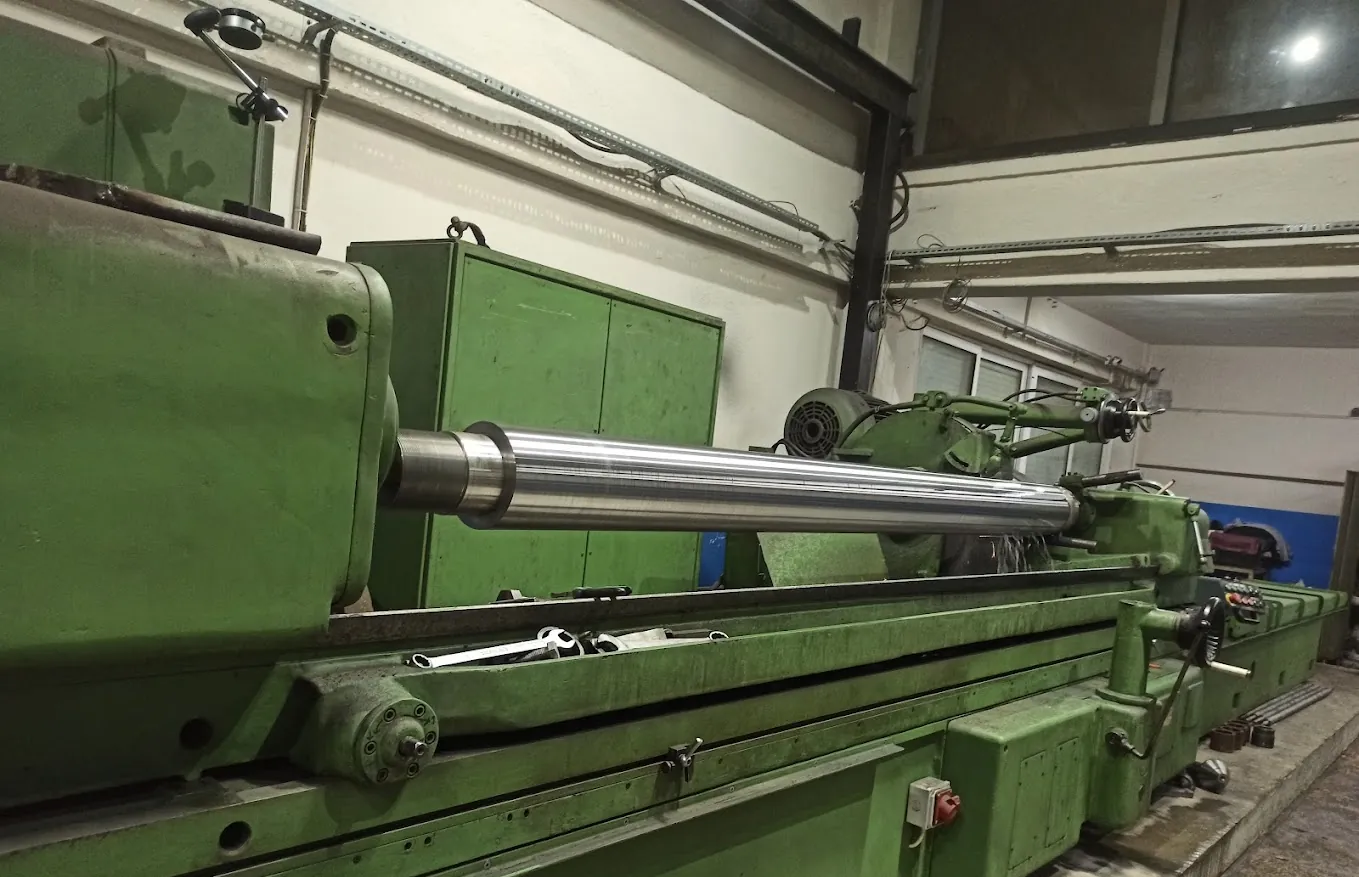
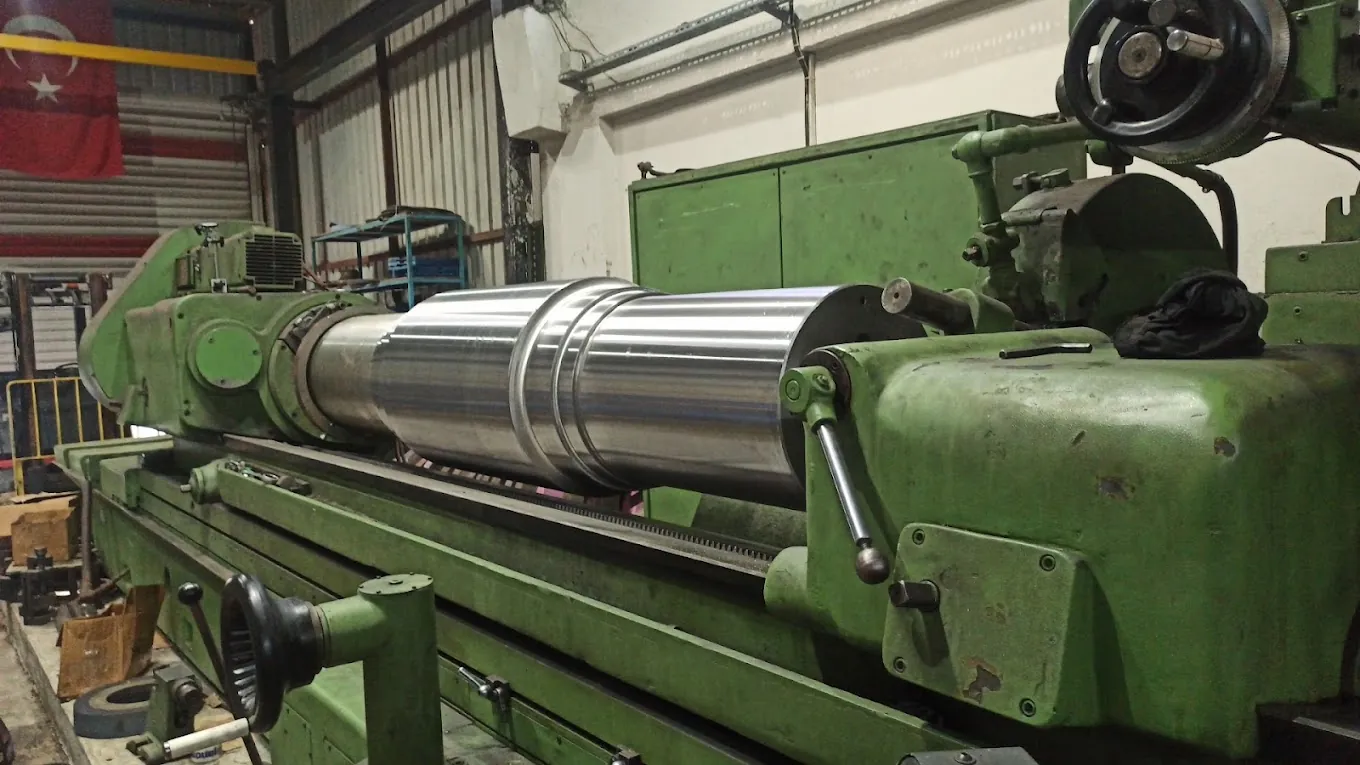
Con la rettifica un rullo tornito diventa un rullo di precisione. Dopo la tornitura il rullo viene montato tra le punte e messo in rotazione mentre una mola a grana fine asporta materiale dalla superficie. Così si correggono quota, rotondità ed eccentricità, e si ottiene una finitura che nessun tornio può raggiungere.
Sui rulli manteniamo 0,01 mm di quota ed eccentricità con rugosità fino a Ra 0,2 µm. Sui pezzi di precisione cilindrici e piani più piccoli manteniamo ±0,005 mm. La rettifica è anche la fase prima e dopo la cromatura dura, così i rulli cromati risultano concentrici e lisci.
Servizio di rettifica rulli →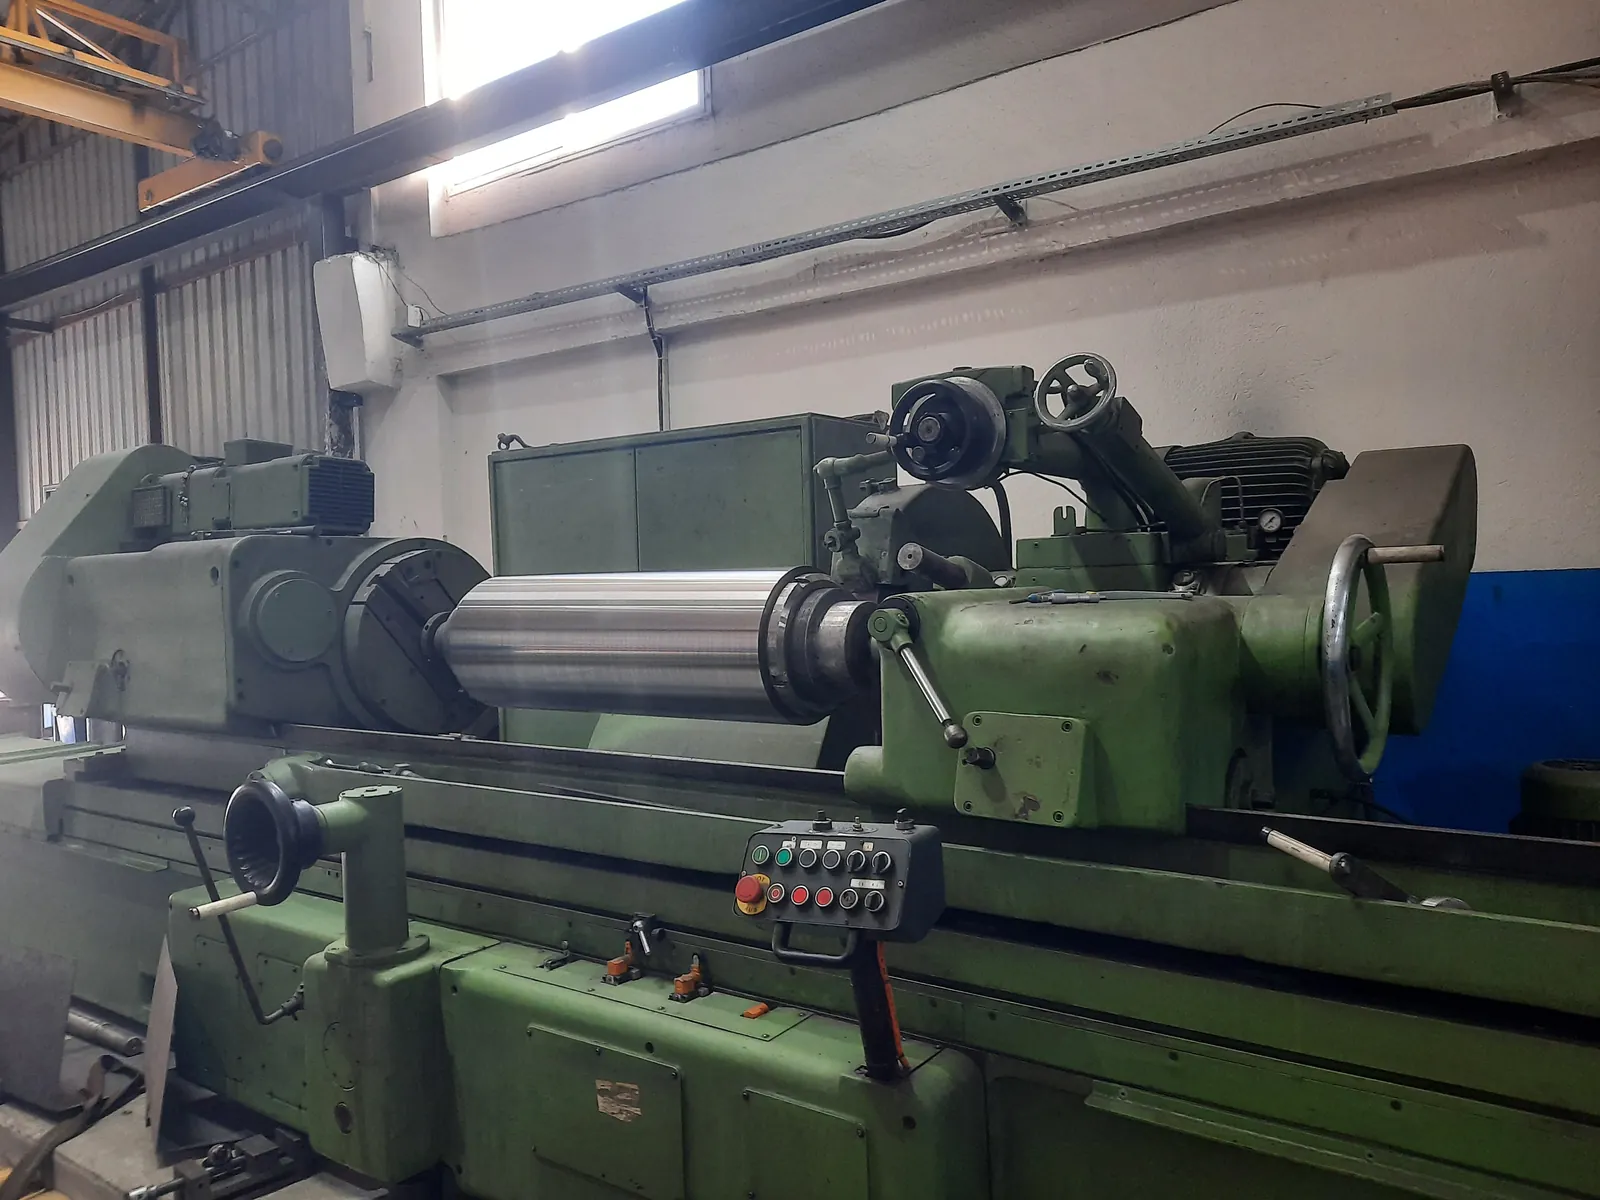
Rettificatrici cilindriche standard
| Macchina | Provenienza | Diametro max. | Lunghezza max. | Q.tà |
|---|---|---|---|---|
| Naxos-Union | Germania | Ø1.000 mm | 2.500 mm | 1 |
| C.C. | Francia | Ø800 mm | 3.000 mm | 1 |
| Friedrich Schmaltz | Germania | Ø600 mm | 4.000 mm | 1 |
| Stanko | Russia | Ø600 mm | 4.000 mm | 1 |
| Naxos-Union | Germania | Ø600 mm | 3.500 mm | 1 |
| Titan (cilindrica, interna e in piano) | – | Ø470 mm | 3.000 mm | 1 |
| Johnsson (cilindrica, interna e in piano) | – | Ø470 mm | 1.800 mm | 1 |
| Cincinnati | USA | Ø350 mm | 2.000 mm | 2 |
| Fortuna | Germania | Ø350 mm | 1.000 mm | 1 |
| Taksan (cilindrica, interna e in piano) | Turchia | Ø320 mm | 1.000 mm | 1 |
Rettifica interna e in piano
| Processo | Capacità |
|---|---|
| Rettifica interna, fori piccoli | Fori da Ø3 mm (Taksan) |
| Rettifica interna, fori profondi | Fori da Ø90 mm, fino a 1.000 mm di profondità (Titan) |
| Rettifica interna, pezzi medi | Pezzi fino a Ø470 mm (Johnsson) |
| Rettifica in piano | Tavola 1.700 × 600 mm, altezza 380 mm, piastre fino a 700 kg |
I rulli più grandi delle macchine elencate, fino a Ø3.200 mm, vengono rettificati su richiesta. La rettifica in piano conferisce ai pezzi piani parallelismo e qualità superficiale. Precisione dimensionale su pezzi di precisione piani e cilindrici: ±0,005 mm.
Rettifica di lame circolari, lame per cesoie e lame per granulatori
Le stesse rettificatrici di precisione affilano e rettificano anche coltelli e lame industriali, un servizio regolare per centri servizi dell'acciaio, lavorazioni della lamiera e riciclatori di plastica.
Lame circolari
Lame circolari per linee di taglio coil, rettificate per tagli netti e senza bave.
Lame per cesoie
Lame lunghe per cesoie a ghigliottina e taglio lamiere, rettificate diritte per tutta la lunghezza.
Lame per granulatori
Lame per mulini e granulatori di plastica, riportate a un filo affilato e uniforme.
Coltelli in HSS al cobalto
Coltelli in acciaio rapido al cobalto rettificati alla geometria originale.
Cromatura dura fino a Ø3.200 mm
Il cromo duro conferisce a rulli, steli e alberi una superficie dura, resistente a usura e corrosione. I rulli vengono rettificati prima della cromatura, cromati nelle nostre vasche e poi rettificati di nuovo a quota e finitura finali. Per la ricromatura, una vasca di decromatura separata rimuove prima il vecchio strato di cromo.
| Vasca: diametro max. | Lunghezza max. | Raddrizzatore | Q.tà |
|---|---|---|---|
| Ø1.300 mm | 1.500 mm | 380 V / 15 V, 25.000 A | 1 |
| Ø900 mm | 5.000 mm | 380 V / 15 V, 10.000 A | 1 |
| Ø900 mm | 3.600 mm | 380 V / 15 V, 4.000 A | 1 |
| Ø800 mm | 3.000 mm | 380 V / 15 V, 6.000 A | 1 |
| Ø750 mm | 1.500 mm | 380 V / 15 V, 3.000 A | 1 |
| Vasca di decromatura: 1.000 × 1.100 × 3.000 mm | 380 V / 15 V, 4.000 A | 1 | |
Sopra le vasche standard; i rulli fino a Ø3.200 mm vengono cromati su richiesta.
Levigatura di fori profondi fino a Ø550 mm e 6.000 mm
La levigatura (honing) rifinisce l'interno di un foro a quota precisa, rotondità e superficie con rigatura incrociata. È indispensabile per le camicie dei cilindri oleodinamici, dove la guarnizione scorre sul foro, e per i rulli cavi che richiedono un diametro interno preciso.
| Diametro foro max. | Profondità max. | Q.tà |
|---|---|---|
| Ø550 mm | 6.000 mm | 1 |
| Ø550 mm | 3.500 mm | 1 |
| Ø350 mm | 2.000 mm | 1 |
| Ø300 mm | 2.000 mm | 1 |
| Ø300 mm | 1.200 mm | 1 |
| Ø200 mm | 400 mm | 1 |
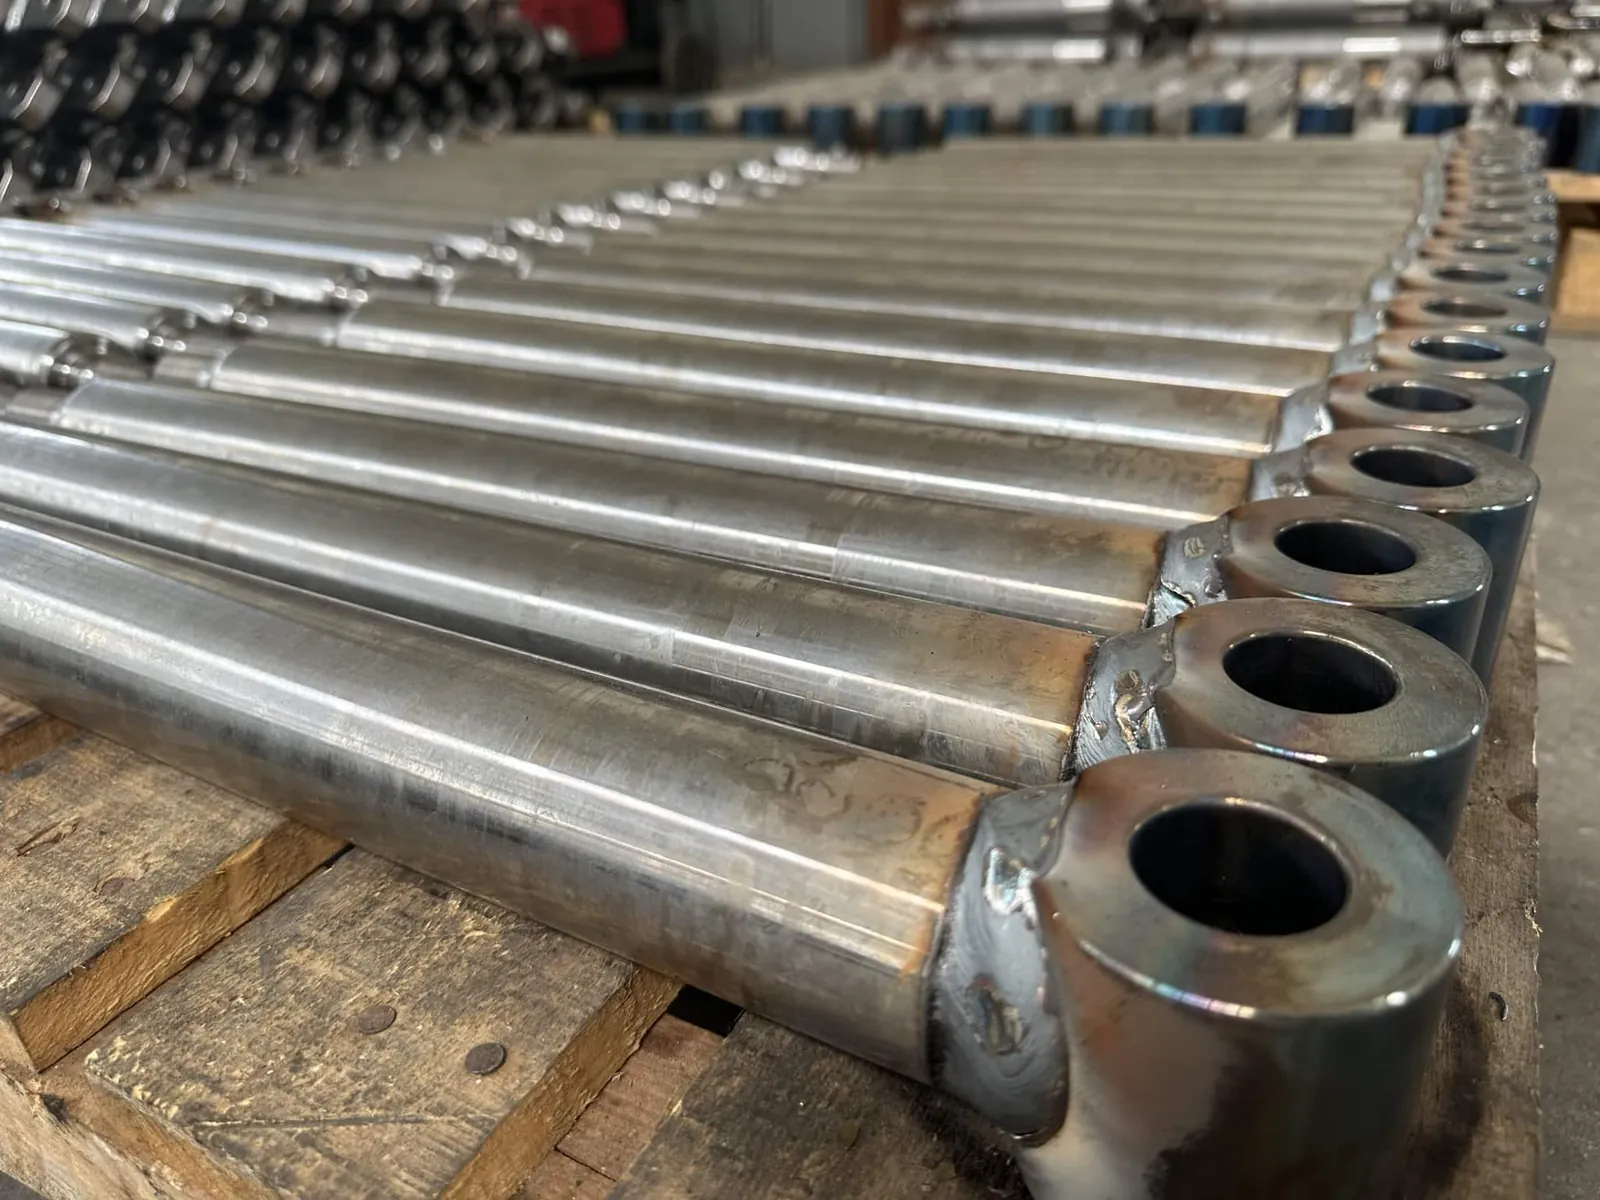
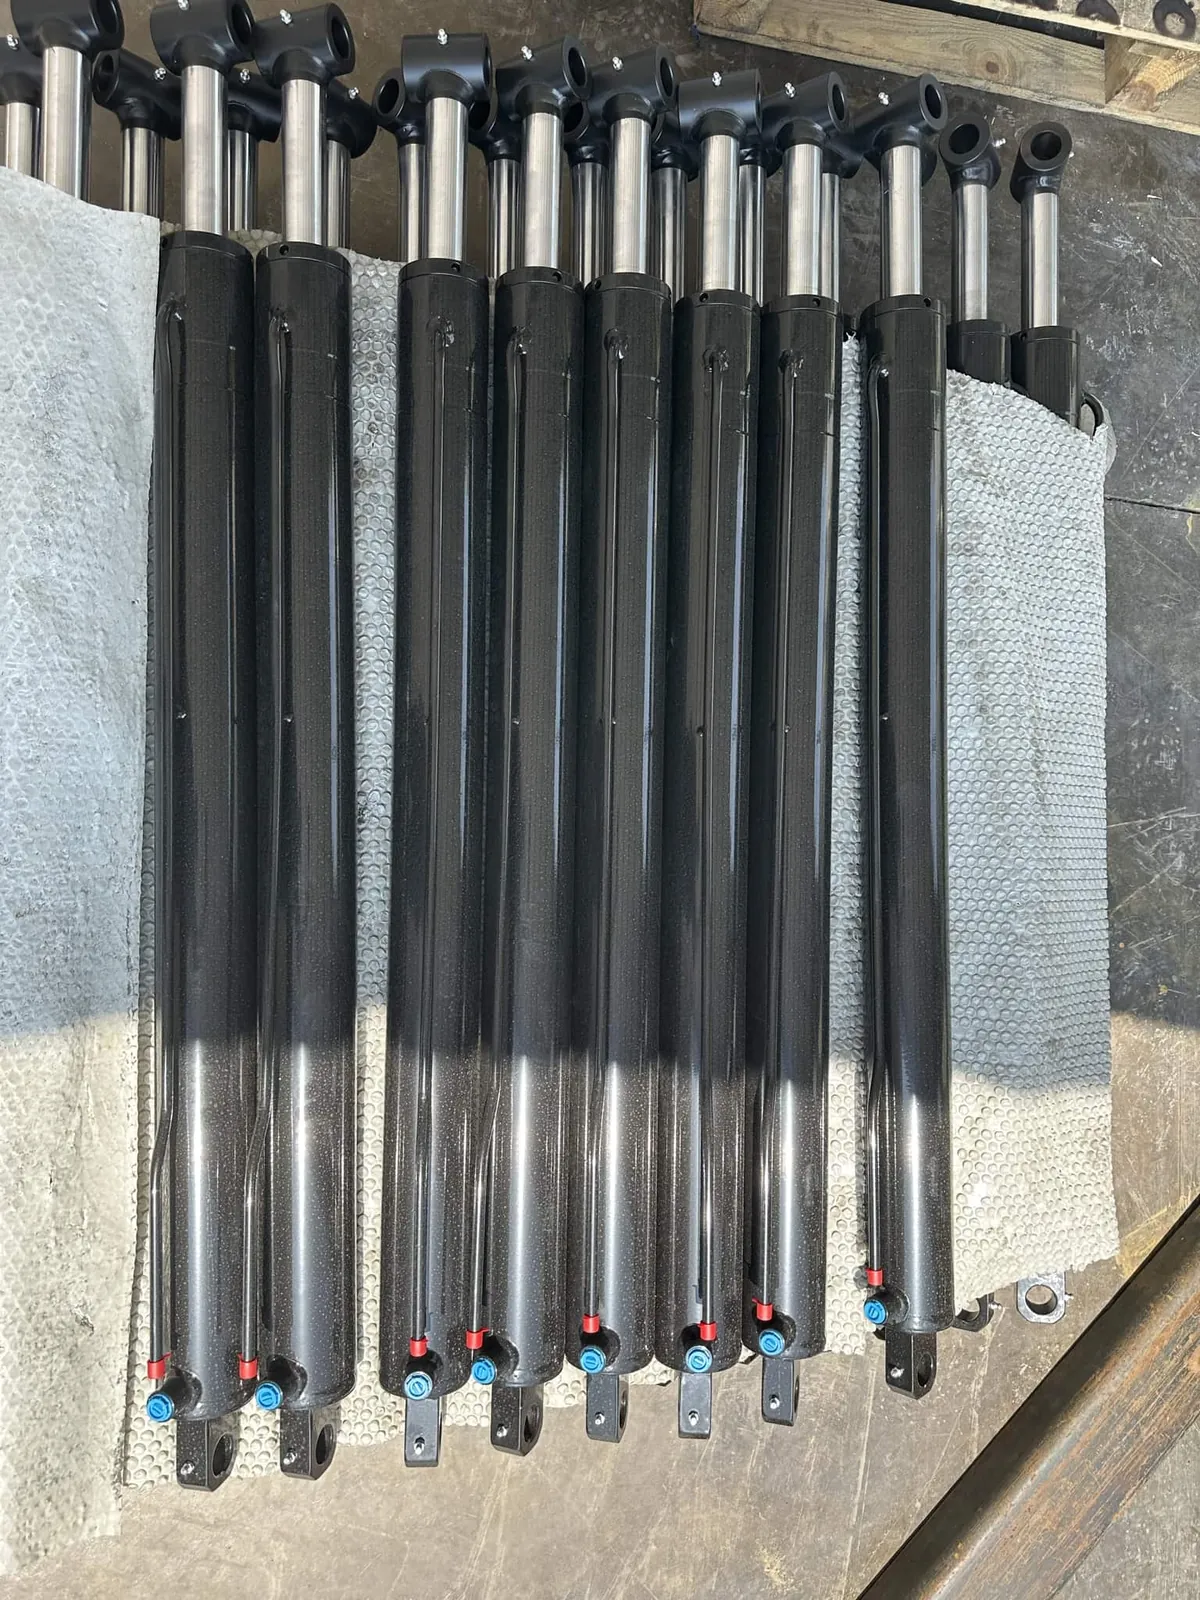
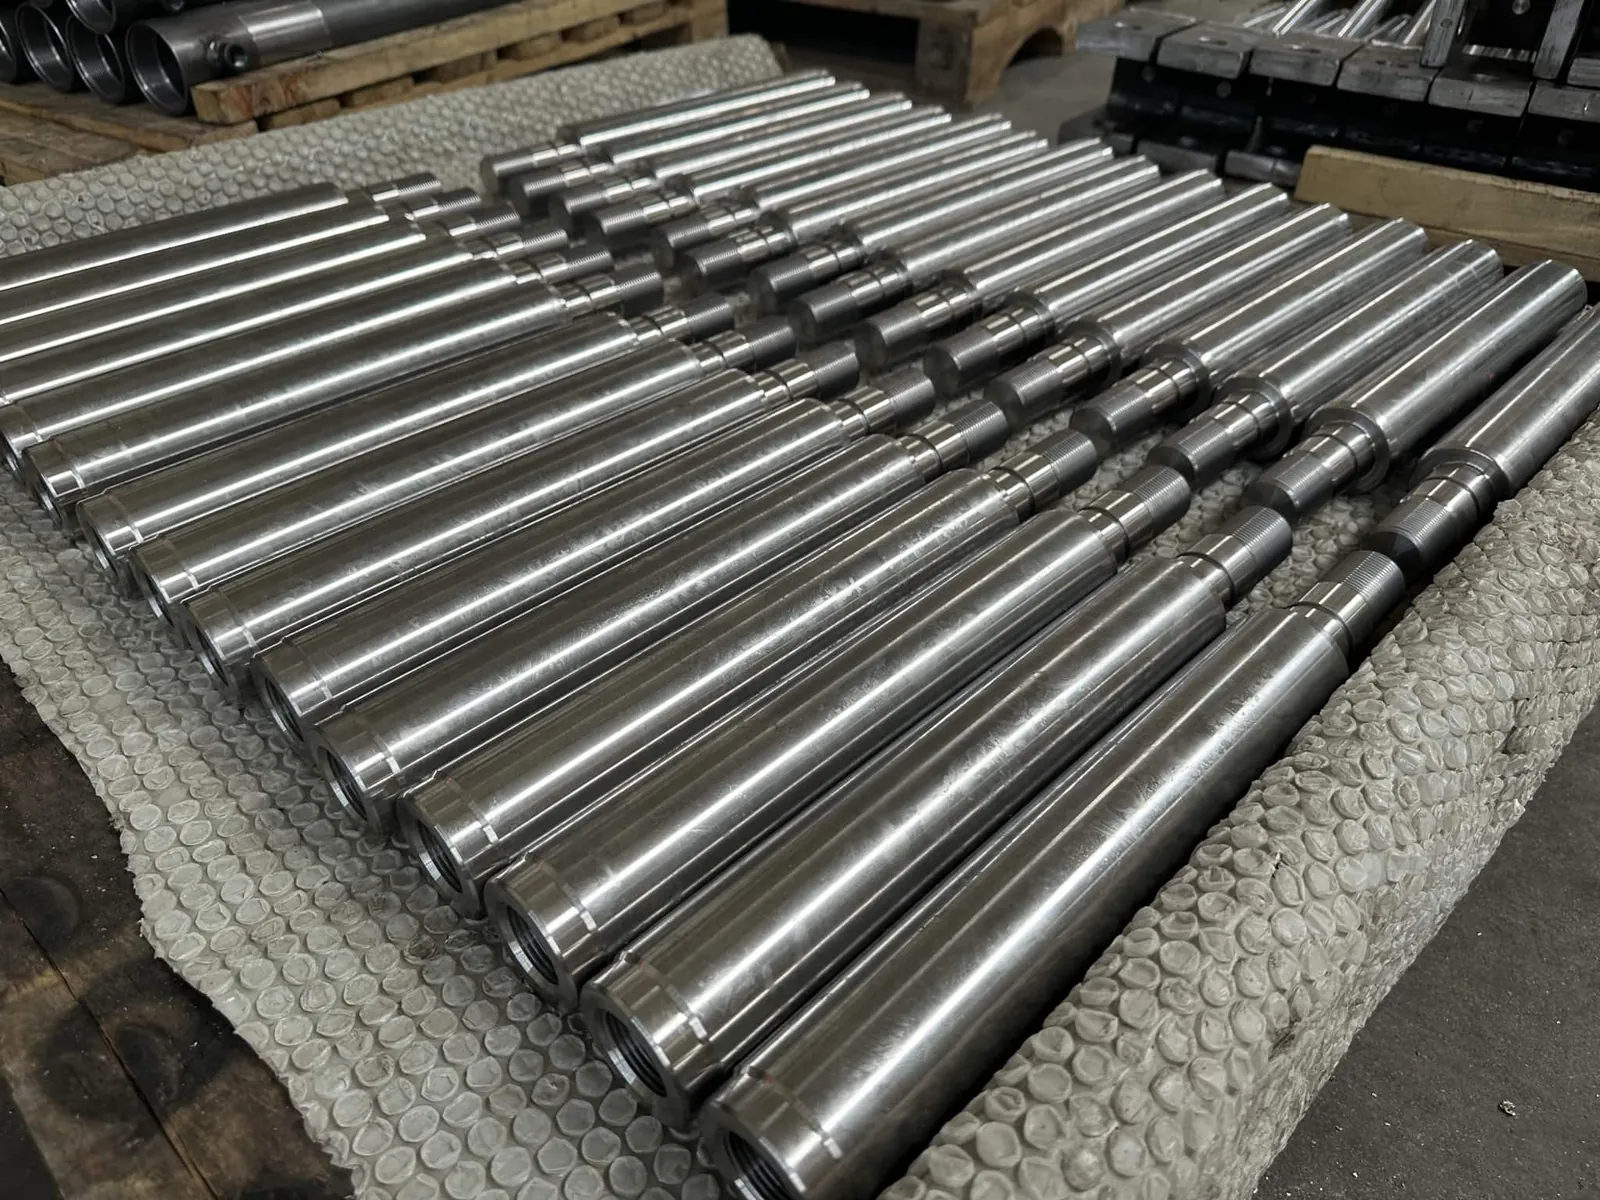
Tutto il resto che serve a un rullo
Equilibratura dinamica
Rulli e tamburi vengono equilibrati dinamicamente dopo la lavorazione, per girare regolari alla velocità di linea e far durare di più i cuscinetti.
Equilibratura →Saldatura certificata
Mantelli, dischi frontali e alberi vengono saldati secondo EN 1090 EXC3 e ISO 3834-2, anche con saldatura robotizzata KUKA per i pezzi di serie.
Saldatura presso Nika Steelworks →Gommature e rivestimenti
Gommature in gomma e ceramica, rivestimenti in gomma e poliuretano, verniciatura e zincatura secondo le vostre specifiche.
Tamburi gommati →Domande sulla nostra capacità macchine
Qual è la dimensione massima di rettifica cilindrica?
Rettifichiamo rulli fino a Ø3.200 mm. Le nostre rettificatrici cilindriche standard coprono da Ø320 mm a Ø1.000 mm e lunghezze fino a 4.000 mm; i rulli più grandi vengono rettificati su richiesta fino a Ø3.200 mm.
Quale tolleranza e finitura superficiale ottenete in rettifica?
I rulli vengono rettificati a 0,01 mm di quota ed eccentricità con rugosità fino a Ra 0,2 µm. Sui pezzi di precisione cilindrici e piani più piccoli manteniamo ±0,005 mm.
Quali dimensioni di rulli potete cromare a spessore?
Cromiamo a spessore rulli fino a Ø3.200 mm. Le vasche standard accolgono fino a Ø1.300 mm × 1.500 mm, o Ø900 mm × 5.000 mm per i rulli lunghi; i rulli più grandi vengono cromati su richiesta. Una vasca di decromatura separata rimuove il vecchio cromo prima della ricromatura.
Potete levigare camicie di cilindri oleodinamici?
Sì. Levighiamo fori fino a Ø550 mm e fino a 6.000 mm di profondità, coprendo la maggior parte delle camicie e dei tubi per cilindri oleodinamici.
Un fornitore per tornitura, rettifica, cromatura e levigatura di rulli
Acquistare un rullo di precisione spesso significa mandarlo in tre o quattro officine: una per tornirlo, una per rettificarlo, una per cromarlo e un'altra per rettificarlo di nuovo. Ogni trasferimento aggiunge trasporti, tempi di consegna e il rischio che nessuno risponda della tolleranza finale. In Nika Rollers l'intero ciclo avviene con un unico ordine, dal mantello del grande rullo sul tornio pesante al rullo rettificato, cromato ed equilibrato nella sua cassa.
Tornitura pesante per grandi rulli e tamburi
Il nostro tornio pesante accoglie pezzi fino a Ø3.200 mm, 6.000 mm di lunghezza e 12 tonnellate, coprendo tamburi motore e di rinvio per nastri, grandi rulli di processo e alberi pesanti. I pezzi oltre il diametro tornibile di un tornio standard sono esattamente il lavoro per cui siamo attrezzati. Per pezzi torniti oltre i rulli vedete i nostri servizi di tornitura pesante.
Rettifica cilindrica in Turchia fino a Ø1.000 mm
Dieci rettificatrici cilindriche, dalle tedesche Naxos-Union e Friedrich Schmaltz alle americane Cincinnati, coprono rulli da piccoli alberi fino a Ø1.000 mm e lunghezze fino a 4.000 mm, e i rulli più grandi vengono rettificati fino a Ø3.200 mm. I rulli vengono rettificati a 0,01 mm di quota ed eccentricità e fino a Ra 0,2 µm, pronti per linee di carta, film, stampa e lavorazione dei metalli. Il nostro servizio di rettifica rulli accoglie rulli nuovi e rulli usurati da rettificare.
Cromatura dura e ricromatura
Cinque vasche di cromo duro con raddrizzatori fino a 25.000 A cromano rulli fino a Ø1.300 mm, o fino a 5.000 mm di lunghezza a Ø900 mm, e i rulli più grandi vengono cromati fino a Ø3.200 mm. Insieme alla vasca di decromatura e alle nostre rettificatrici, questo forma una linea completa di ricromatura e revisione rulli: decromatura, rettifica, cromatura, rettifica finale. Vedete rulli cromati a spessore.
Levigatura per cilindri oleodinamici e rulli cavi
Sei levigatrici rifiniscono fori da Ø200 mm a Ø550 mm e profondità fino a 6.000 mm. Insieme agli steli cromati, questo ci rende una fonte completa per pistoni, steli e camicie per cilindri oleodinamici.
Per verificare se il vostro rullo rientra nelle nostre macchine, inviate diametro esterno, lunghezza, peso e requisiti superficiali tramite la pagina contatti. Per la capacità di saldatura e carpenteria vedete il parco macchine di Nika Steelworks.